

Ковшовый элеватор для стальной дроби: цена 2026 — Производитель
2026-09-04
- Почему рынок стальной дроби ломает обычные элеваторы
- Ценовая политика 2026 года: из чего складывается стоимость
- Технические нюансы: выбор между лентой и цепью
- Как выбрать надежного производителя в России и за рубежом
- Эксплуатация: как продлить жизнь оборудованию
- Перспективы рынка: что ждать в ближайшем будущем
Если вы ищете реальный ковшовый элеватор для стальной дроби, а не просто красивую картинку в каталоге, то цена 2026 года станет для вас неприятным сюрпризом, если не знать пары скрытых нюансов рынка. Мы проанализировали десятки предложений от заводов в Екатеринбурге до Белгорода и выяснили, что переплата за «импортные» комплектующие в текущих реалиях — это выброс денег на ветер, но есть и обратная сторона медали, о которой молчат продавцы.
Почему рынок стальной дроби ломает обычные элеваторы
Давайте будем честны: большинство норий, которые продаются как универсальные решения для абразивоструйных камер, просто не рассчитаны на плотность и агрессивность стальной дроби. Чугунная или стальная дробь имеет удельный вес, который в разы превышает вес песка или пластикового гранулята. Когда производитель заявляет производительность в 50 тонн в час, он часто лукавит, считая объем, а не массу.
Представьте ситуацию: вы покупаете оборудование по цене 2024 года, ожидая, что оно прослужит пять лет. Но уже через шесть месяцев ковши начинают трескаться в местах крепления, а цепь растягивается так, что срабатывает аварийная остановка каждые два часа. Почему? Потому что динамические нагрузки при подъеме стальной дроби создают эффект «ударного маятника». Дробь не сыпется равномерно, она уплотняется в ковше, создавая пиковые нагрузки в момент разгрузки на головном барабане.
В 2025 году мы столкнулись с волной рекламаций на предприятиях в Челябинской области. Клиенты жаловались на быстрый износ футеровки шахты. Оказалось, что поставщики использовали стандартную резину толщиной 10 мм, которая для стали просто бумага. Для стальной дроби нужна либо специализированная композитная защита, либо листы из износостойкой стали Hardox 450/500. И вот тут начинается самое интересное с точки зрения бюджета.
Скрытая угроза: статическое электричество и искрообразование
Мало кто об этом говорит вслух, но транспортировка сухой стальной дроби на высоких скоростях генерирует колоссальный статический заряд. В сухом климате Сибири или зимой, когда влажность в цехах падает из-за отопления, риск возгорания паров растворителей (если они есть рядом) от искры, проскочившей между металлическим ковшом и стенкой шахты, становится реальным.
Я лично видел последствия такой халатности на заводе под Москвой. Сгорела не вся линия, но узел подачи был уничтожен. Производители часто экономят на заземлении самих ковшей, полагаясь на общую шину оборудования. Это ошибка. Каждый элемент нории, контактирующий с абразивом, должен иметь гарантированный путь отвода заряда. Если вы выбираете элеватор сегодня, требуйте сертификат взрывобезопасности или хотя бы схему контура заземления ковшей.
Ценовая политика 2026 года: из чего складывается стоимость
Разговор о деньгах. Если вы откроете прайс-лист любого крупного российского завода сегодня, вы увидите разброс цен, который может свести с ума. От 450 тысяч рублей за простую модель до 3 миллионов за автоматизированный комплекс. Почему такая разница? И что будет с ценами в 2026 году?
Прогнозировать цены в условиях плавающего курса рубля — занятие неблагодарное, но тренды очевидны. Стоимость металла растет, логистика дорожает, а дефицит квалифицированных сварщиков толкает вверх цену сборки. Однако, есть фактор, который может снизить конечную стоимость для покупателя: локализация компонентов и грамотный инжиниринг.
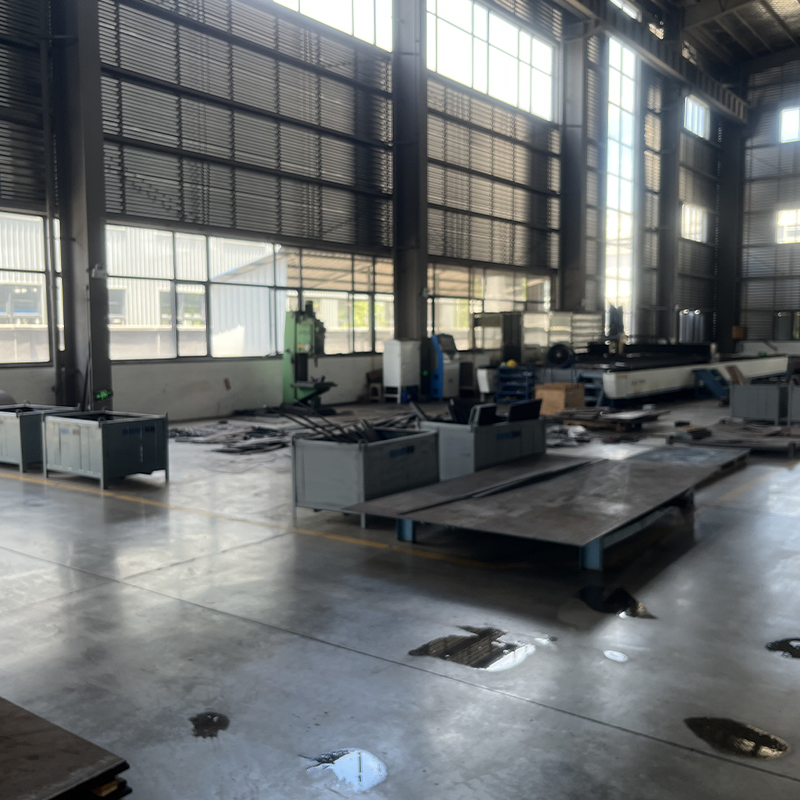
Раньше дорогие подшипниковые узлы и редукторы приходилось везти из Европы. Сейчас ситуация меняется: на рынок выходят международные инжиниринговые компании с собственными производственными базами, предлагающие оптимальное соотношение цены и качества. Яркий пример такого подхода — ООО «Аньхой Биша Электромеханические Технологии». Эта российско-китайская компания, имеющая корни в машиностроительной отрасли с 2015 года, объединила более чем 11-летний опыт производства с современными технологиями. Располагая собственным заводом площадью 10 000 м² в провинции Аньхой и штатом из 22 инженеров с опытом работы на ведущих мировых предприятиях, они предлагают не просто «железо», а комплексные решения.
Такие производители массово переходят на проверенные компоненты и собственные разработки, используя передовое оборудование: от лазерных раскроечных комплексов мощностью 12 000 Вт до вертикальных обрабатывающих центров. Это позволяет избежать переплаты за европейский бренд, получая при этом ресурс узлов, сопоставимый с премиум-сегментом. Да, логистика из Азии требует времени, но замена таких узлов стоит значительно дешевле ожидания оригинала из ЕС три месяца, а гибкость в создании нестандартного оборудования по техзаданию заказчика часто становится решающим фактором.
В таблице ниже я привел примерный расчет стоимости владения разными типами элеваторов, учитывая появление новых игроков рынка, предлагающих усиленные модели по конкурентной цене.
| Тип элеватора | Ориентировочная цена (руб.) 2025 | Прогноз цены 2026 (руб.) | Ресурс ковшей (месяцев) | Затраты на обслуживание в год |
|---|---|---|---|---|
| Ленточный (бюджетный) | 450 000 – 600 000 | 520 000 – 700 000 | 4–6 | Высокие (частая замена ленты) |
| Цепной (стандартный) | 800 000 – 1 200 000 | 900 000 – 1 400 000 | 12–18 | Средние (смазка цепей) |
| Цепной (усиленный, Hardox/Спецсталь) | 1 300 000 – 2 200 000 | 1 500 000 – 2 500 000 | 36+ | Низкие (только инспекция) |
| Импортный аналог (Премиум/Спецпроекты) | 1 800 000 – 3 000 000 | 2 100 000 – 3 500 000 | 40+ | Средние (доступность запчастей) |
Обратите внимание на колонку «Ресурс ковшей». Дешевый элеватор кажется выгодным на старте, но если вам придется менять ковши каждые полгода из-за истирания стальной дробью, вы потеряете больше на простоях и закупке расходников. В 2026 году акцент сместится на модели с возможностью быстрой замены ковшей без демонтажа всей цепи. Компании вроде «Аньхой Биша», специализирующиеся на литейном оборудовании и очистке отливок, уже предлагают такие решения «под ключ», включая проектирование нестандартных узлов под существующие линии.
Что влияет на итоговый чек?
Не верьте базовой цене в рекламе. Обычно это стоимость «голого» железа. Что обязательно нужно включить в смету:
- Приводная станция. Часто продается отдельно. Мотор-редуктор нужной мощности для тяжелой дроби стоит дорого. Слабый движок сгорит при пуске под нагрузкой.
- Система натяжения. Автоматическое натяжение цепи стоит дороже винтового, но экономит часы работы механика. В условиях нехватки кадров это критично.
- Датчики контроля. Датчик схода ленты/цепи, датчик уровня в бункере, датчик температуры подшипников. Без них современная линия не пройдет проверку безопасности труда.
- Шеф-монтаж и пусконаладка. Многие заводы предлагают бесплатную доставку, но монтаж платный. Ошибка при сборке головки элеватора может привести к тому, что дробь будет застревать и разрушать корпус изнутри. Здесь важно выбирать поставщика, который предоставляет техническую поддержку на всех этапах — от подбора решения до обучения персонала.
Технические нюансы: выбор между лентой и цепью
Это вечный спор инженеров. Для стальной дроби мой вердикт однозначен: забудьте о резинотканевых лентах, если только у вас не очень мелкая фракция и низкая температура. Стальная дробь режет, прокалывает и нагревает ленту. Даже самые стойкие сорта резины со временем теряют эластичность на морозе, а в России зима длится полгода.
Цепные элеваторы — это стандарт де-факто для дробеструйных производств. Но и здесь есть подводные камни. Шаг цепи, материал звеньев, тип ковшей (стальные штампованные или литые) — все имеет значение.
Литые ковши из марганцовистой стали (Г13Л) показывают себя великолепно. Они тяжелее, да, нагрузка на привод выше, но они практически вечные для абразива. Штампованные ковши дешевле, но со временем их края загибаются, профиль меняется, и эффективность подъема падает. Дробь начинает высыпаться раньше времени, загрязняя возвращаемую зону. Современные производители, такие как упомянутые выше инжиниринговые компании с полным циклом изготовления, используют высокоточную обработку и лазерную резку для создания ковшей идеальной геометрии, что минимизирует потери материала.
Есть еще один момент, который часто упускают при проектировании — скорость движения тягового органа. Для стальной дроби оптимальная скорость ниже, чем для легких материалов. Высокая скорость приводит к центробежному выбросу дроби еще до достижения разгрузочного патрубка. Вы теряете материал, он бьет по стенкам шахты, вызывая вибрацию и шум. Если вам предлагают элеватор со скоростью цепи более 1.5 м/сек для тяжелой дроби, спросите инженера: «Вы уверены в расчетах траектории выброса?»
Проблема совместимости со старыми линиями
Многие российские заводы работают на оборудовании, установленном еще в 90-е или начале 2000-х. Покупать новый элеватор «один в один» не всегда возможно. Габариты изменились, стандарты крепежей другие. Здесь важно искать производителей, которые предлагают услугу реверс-инжиниринга или адаптации.
Хороший поставщик не просто пришлет чертеж, а попросит выслать фото существующего узла сопряжения с дробеструйной камерой и бункером накопителем. Иногда достаточно изменить угол выгрузного патрубка или добавить переходник, чтобы избежать дорогостоящей перестройки фундамента. В 2026 году спрос на такие адаптивные решения будет расти, так как капитальное строительство новых цехов замедляется, и бизнес предпочитает модернизацию. Возможность изготовить нестандартное оборудование по индивидуальным техническим заданиям становится ключевым преимуществом надежного партнера.
Как выбрать надежного производителя в России и за рубежом
Рынок наводнен посредниками. Вы звоните по телефону, вам говорят «мы завод», присылают красивый PDF, а на деле оказывается, что заказ уйдет на какое-то полукустарное производство в соседней области, где варят «на глаз». Как отличить реального игрока от перекупа?
Во-первых, требуйте видео с производства. Не стоковые ролики из интернета, а свежее видео, где видно ваш будущий элеватор или похожую модель в сборке. Попросите показать участок сварки ковшей. Если там работает робот-сварщик или опытные сварщики с аттестацией НАКС — это хороший знак. Ручная сварка «черным электродом» для нагруженных узлов недопустима. Наличие сертифицированной системы менеджмента качества и многоступенчатой проверки изделий — обязательный критерий.
Во-вторых, спросите про гарантийные обязательства. Реальный завод дает гарантию на конструкцию 12–24 месяца. Перекупщик даст максимум 6 месяцев и будет ссылаться на условия эксплуатации. Обратите внимание на пункт о гарантии на быстроизнашивающиеся детали. Нормальный производитель четко прописывает: «Ковши и цепь — гарантия 3 месяца при соблюдении режима загрузки». Если вам обещают «вечную гарантию» на ковши — вас обманывают.
В-третьих, проверяйте наличие собственного конструкторского бюро. Способность производителя рассчитать нагрузку под вашу конкретную задачу (высота подъема, плотность дроби, режим работы 24/7) говорит о компетенции. Если менеджер говорит: «У нас одна модель на все случаи жизни», бегите от него. Инженерная экспертиза, подтвержденная патентами и опытом работы специалистов на ведущих предприятиях отрасли, должна быть основой вашего выбора.
Логистика и сроки: боль 2025–2026 годов
Сроки изготовления сейчас колеблются от 3 недель до 3 месяцев. Это зависит от загрузки завода и наличия металла на складе. В конце года, когда предприятия закрывают бюджеты, очереди растут. Планируйте покупку заранее. Если вам нужно запустить линию в марте, заказывайте оборудование в ноябре-декабре.
Транспортировка длинномерных конструкций (шахта элеватора может достигать 20–30 метров) — отдельная статья расходов. Часто шахту поставляют секциями, которые стыкуются уже на месте. Уточняйте, входит ли в стоимость герметизация стыков. Плохая стыковка приведет к пылению. Стальная пыль вредна для легких рабочих, а также создает риск взрыва. Герметичность — это не опция, это требование безопасности. Координация всех этапов — от проектирования до логистики — силами одного подрядчика значительно упрощает этот процесс.
Эксплуатация: как продлить жизнь оборудованию
Даже самый лучший элеватор можно убить за месяц неправильной эксплуатацией. Вот несколько жестких правил, которые должны висеть в каждом цеху:
Никогда не запускайте элеватор полным. Пуск под нагрузкой — это двойной удар по двигателю и цепи. Всегда начинайте с пустой шахты, выходите на рабочий режим, и только потом подавайте дробь. Используйте частотные преобразователи для плавного пуска, это снизит пиковые токи и механические рывки.
Контролируйте влажность дроби. Если дробь мокрая (например, после очистки или хранения на улице), она слипается. Комки застревают в головке, забивают ковши, вызывают дисбаланс. Перед подачей в элеватор дробь должна быть сухой. В российских условиях сушка часто игнорируется, что ведет к поломкам.
Регулярная смазка. Подшипники головок и натяжных устройств работают в условиях вибрации и пыли. Смазку нужно проводить строго по регламенту, используя рекомендованные типы масел. Зимой используйте морозостойкие смазки. Замерзшая смазка превращается в абразивную пасту, которая съедает подшипник за неделю.
Визуальный осмотр цепи. Раз в неделю механик должен открывать люки и смотреть на состояние цепи. Растяжение более 3% от первоначальной длины — повод для замены или удаления звеньев. Игнорирование этого правила приводит к перескоку цепи на звездочках и разрушению корпуса.
Автоматизация как способ экономии
В 2026 году нельзя рассматривать элеватор как изолированное устройство. Он должен быть частью единой системы управления дробеструйной линией. Датчики потока дроби позволяют автоматически регулировать скорость подачи, предотвращая перегрузку. Интеграция с системой SCADA завода позволяет диспетчеру видеть статус оборудования удаленно.
Да, это удорожает проект на 15–20%, но окупается за счет предотвращения аварийных простоев. Один час простоя линии на крупном заводе стоит дороже, чем весь шкаф автоматики. Кроме того, современные системы могут предсказывать износ: анализируя ток двигателя, алгоритм понимает, что цепь стала туго ходить, и сигнализирует о необходимости обслуживания до поломки.
Перспективы рынка: что ждать в ближайшем будущем
Российский рынок оборудования для поверхностной обработки переходит от стадии «выживания» к стадии «осознанного импортозамещения». Ушли западные бренды, которые диктовали завышенные цены. Их место занимают качественные российские аналоги и адаптированные азиатские решения от компаний с серьезной инженерной базой.
Тренд 2026 года — модульность. Заводы будут предлагать элеваторы, которые можно легко наращивать по высоте или менять тип тягового органа без полной замены конструкции. Это ответ на нестабильность производственных задач.
Также ожидается рост спроса на элеваторы с повышенной экологической безопасностью. Требования Росприроднадзора ужесточаются. Системы аспирации, встроенные прямо в корпус элеватора, станут обязательным стандартом, а не опцией. Покупать оборудование без сертификата соответствия экологическим нормам в следующем году будет рискованно — штрафы могут превысить стоимость самой машины.
Финальный совет перед покупкой
Не гонитесь за самой низкой ценой в Яндекс.Маркете или на досках объявлений. Ковшовый элеватор для стальной дроби — это сердце вашей очистной линии. Его отказ останавливает весь цех. Потратьте время на выезд к производителю (или виртуальный тур по его цехам), посмотрите готовые объекты, поговорите с главными механиками заводов, которые уже купили это оборудование.
Спросите их: «Что сломалось первым?», «Как долго ждали запчасти?», «Соответствует ли реальная производительность паспортной?». Эти живые отзывы стоят больше любых маркетинговых брошюр. И помните: правильная цена 2026 года — это не та, которую вы платите при покупке, а та, в которую обходится тонна очищенной продукции с учетом всех ремонтов и простоев за пять лет.
Выбирайте надежность, выбирайте сервис, выбирайте тех, кто не боится показать свой цех и имеет подтвержденный опыт в литейной отрасли. Только так вы получите инструмент, который будет работать, а не стоять памятником неудачной экономии. Ориентируйтесь на партнеров, которые придерживаются принципа «клиент превыше всего» и готовы обеспечить техническую поддержку на протяжении всего жизненного цикла оборудования.