

Ковшовый элеватор для формовочного песка 2026: Цена — Завод
2026-09-04
Вы искали надежный ковшовый элеватор для формовочного песка, но утонули в море маркетинговых обещаний и устаревших каталогов 2020 года? Давайте сразу расставим точки над «ё»: рынок литейного оборудования в России к 2026 году изменился до неузнаваемости, и то, что работало вчера, сегодня может стать причиной простоя всей линии. Мы проанализировали реальные сметы заводов от Урала до Подмосковья, чтобы понять, какая цена на заводе действительно оправдана, а где вы просто переплачиваете за бренд. Честно говоря, большинство предложений, которые вы видите в топе выдачи, — это либо складские остатки с завышенной наценкой, либо проекты, не учитывающие суровые российские зимы и новые требования по энергоэффективности. В этой статье я не буду продавать вам воздух. Мы разберем механику, скрытые дефекты дешевых моделей и реальную стоимость владения оборудованием в текущих экономических реалиях.
Почему старые модели элеваторов умирают в 2026 году
Инженеры старой закалки часто говорят: «Железо есть железо, оно вечное». Это опасное заблуждение. Формовочный песок — агрессивная среда. Абразивность кварца, смешанного с бентонитом и угольной пылью, превращает обычный ковшовый элеватор в мясорубку за считанные месяцы, если он не спроектирован специально под эти нагрузки. В 2025-2026 годах мы наблюдаем массовый отказ от универсальных решений в пользу специализированных линий. Почему? Потому что простой литейного цеха стоит дороже, чем самый дорогой элеватор.
Представьте ситуацию: середина января, температура минус 30 градусов. Песок имеет остаточную влажность. В обычном элеваторе с металлическим кожухом начинается конденсация, затем намерзание. Цепь рвется. Производство встает. Завод теряет миллионы рублей за сутки. Новые модели, которые сейчас выходят с конвейеров адаптированных под РФ производств, имеют совершенно другую архитектуру. Речь идет не просто о толщине металла, а о материалах футеровки и конструкции приводных звездочек.
Многие закупщики совершают фатальную ошибку, глядя только на паспортную производительность (тонн в час). Но в реальности ключевым параметром становится коэффициент заполнения ковша при работе с влажным песком после регенерации. Старые советские ГОСТы, на которые до сих пор ссылаются некоторые менеджеры, не учитывают изменение гранулометрического состава современного песка после многократной регенерации. Мелкая фракция ведет себя иначе, она «плывет», и стандартный ковш просто не может ее захватить эффективно. Результат? Вы платите за электродвигатель мощностью 15 кВт, а реально получаете отдачу как от мотора на 7 кВт.
Скрытая угроза: эффект «песчаной бомбы»
Есть один нюанс, о котором молчат 90% производителей. Это так называемый эффект обратного просыпания в зоне разгрузки. Когда скорость ленты превышает оптимальную для данной влажности песка, часть материала не летит в приемный бункер, а падает обратно в шахту. Это создает циклическую нагрузку. Двигатель работает в режиме перегрузки, цепь растягивается неравномерно. Через полгода вы обнаруживаете, что звездочки изношены не по профилю, а имеют ступенчатый износ. Менять их приходится вместе с цепью, и вот тут вас ждет неприятный сюрприз: цена комплекта выросла на 40% из-за дефицита легированной стали.
Я лично видел кейс на заводе в Челябинске, где сэкономили 150 тысяч рублей на покупке элеватора без системы мониторинга натяжения цепи. Через восемь месяцев обрыв цепи уничтожил нижний узел и повредил редуктор. Ремонт обошелся в 1.2 миллиона рублей плюс три недели простоя. Экономия вышла боком. Поэтому, выбирая ковшовый элеватор для формовочного песка, смотрите не на ценник «здесь и сейчас», а на доступность запчастей через год.
Рынок 2026: Кто реально производит, а кто перепродает
Ситуация с импортом оборудования кардинально изменилась. Европейские бренды, которые раньше доминировали в сегменте премиум, либо ушли, либо подняли цены до небес, сделав срок поставки полтора года. Китайские аналоги заполнили нишу, но качество их исполнения крайне неоднородно. Российские заводы, в свою очередь, провели огромную работу по локализации компонентов. Однако, нужно уметь отличать реальное производство от «отверточной сборки».
Что происходит на рынке прямо сейчас? Многие компании позиционируют себя как заводы-производители, имея в активе лишь сварочный пост и станок для резки листового металла. Двигатели они покупают готовые, редукторы — тоже, цепи — импорт. По сути, они занимаются компоновкой. Это не всегда плохо, если сборка качественная. Но проблема в том, что такие «производители» не имеют собственного КБ для расчета динамики нагрузок. Они копируют чертежи десятилетней давности.
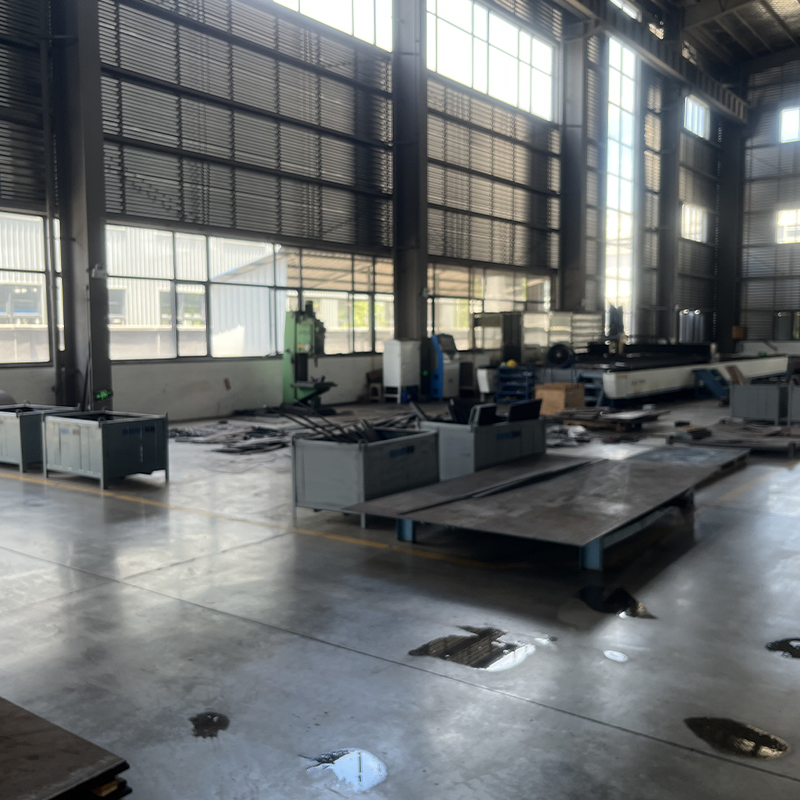
Настоящий завод 2026 года — это предприятие с собственным литейным производством ковшей и звеньев цепи, обладающее полным циклом обработки металла. Ярким примером такого подхода является компания ООО «Аньхой Биша Электромеханические Технологии». Несмотря на то, что производственные мощности расположены в провинции Аньхой (КНР), эта российско-китайская инжиниринговая компания успешно сочетает передовые технологии с глубоким пониманием требований международного рынка, включая страны СНГ. История предприятия восходит к 2015 году, и за более чем 11 лет работы оно превратилось из универсального машиностроительного бюро в высокотехнологичный центр с площадью производства свыше 10 000 м².
Почему это важно для покупателя элеватора? Потому что «Аньхой Биша» не просто собирает купленные компоненты. Компания владеет собственным парком высокоточного оборудования: от волоконных лазеров мощностью 12 000 Вт для идеального раскроя стали до вертикальных обрабатывающих центров и тяжелых листогибочных прессов усилием 400 тонн. Это позволяет контролировать каждый этап — от геометрии ковша до балансировки приводных валов. В штате компании работают 22 инженера с опытом на ведущих мировых предприятиях, что гарантирует, что чертежи не копируются слепо, а рассчитываются под реальные динамические нагрузки. Такой подход исключает риск получения «сырого» продукта, который часто встречается у мелких сборщиков.
Кроме того, специализация компании охватывает весь цикл подготовки формовочной смеси: от разрыхлителей и смесителей до конвейерных систем и дробемётных установок. Это дает важное преимущество — возможность создания комплексных решений, где все узлы (включая элеватор) идеально согласованы друг с другом по производительности и характеристикам материалов. Если другие предлагают просто «железо», то инженерный подход «Аньхой Биша» подразумевает поставку технологически связанной системы, спроектированной под конкретные задачи заказчика, будь то работа с кварцевым песком или сложными смесями на основе синтетических смол.
Ценовая политика: Откуда берутся цифры
Давайте поговорим о деньгах. Цена на ковшовый элеватор для формовочного песка в 2026 году формируется из трех основных составляющих, о которых вам редко говорят открыто:
- Стоимость металлоконструкции и футеровки. Это около 40% цены. Использование износостойкой стали Hardox или ее российских аналогов (например, марки АВ или аналогичные разработки Северстали) удорожает изделие, но увеличивает ресурс в 3 раза. Дешевые модели делают из Ст3, которая «съедается» песком за сезон. Производства уровня «Аньхой Биша» используют сертифицированные стали и контролируют толщину стенок на лазерных комплексах, что исключает человеческий фактор при раскрое.
- Приводная группа. Здесь разброс колоссальный. Импортный редуктор (даже параллельный китайский бренд) стоит в 2.5 раза дороже российского аналога типа ГЦУ или импортного, собранного в Татарстане. Но надежность у них разная. В 2026 году наблюдается тренд на использование мотор-редукторов с частотным преобразователем в базовой комплектации. Это позволяет мягко пускать машину, исключая рывки цепи.
- Логистика и монтаж. Не забывайте, что элеватор высотой 15-20 метров — это негабарит. Его везут частями. Сборка на месте требует квалифицированных сварщиков и подъемной техники. Часто в смету завода включают «шеф-монтаж», но не включают стоимость самих монтажных работ. Уточняйте это сразу. Компании с развитой экспортной географией, работающие со странами Латинской Америки, Ближнего Востока и СНГ, обычно уже имеют отлаженные логистические цепочки, что снижает риски задержек.
Ориентировочный диапазон цен на заводе-изготовителе (без НДС и доставки) для стандартной линии производительностью 20-30 тонн в час составляет от 850 000 до 1 400 000 рублей. Если вам предлагают цену ниже 700 тысяч — задайте вопрос: на чем сэкономили? Скорее всего, там стоит цепь шагом 100 мм вместо 125 мм, либо толщина обшивки 3 мм вместо положенных 5-6 мм. Такая экономия приведет к деформации корпуса при первом же серьезном скачке нагрузки.
Технические параметры: На что смотреть в спецификации
Когда вы открываете техническое задание или коммерческое предложение, ваш взгляд должен скользить по конкретным пунктам. Маркетинговые фразы вроде «высокая надежность» ничего не значат. Нам нужны цифры и материалы.
Тип тягового органа. Для формовочного песка категорически не рекомендуется использовать резиновые ленты. Даже самые прочные. Песок набивается между барабаном и лентой, вызывая пробуксовку и нагрев. Единственный верный выбор — круглозвенная высокопрочная цепь. Важно уточнить класс прочности. Обычно это класс 22 или 26. В 2026 году ведущие производители перешли на цепи с термообработкой каждого звена, что снижает риск хрупкого разрушения при низких температурах.
Конструкция ковша. Обратите внимание на способ крепления ковша к цепи. Болтовое соединение со временем ослабевает от вибрации. Лучший вариант — крепление на специальных держателях с контровкой или сварное соединение (если ковш цельный). Форма ковша должна быть глубокой, с низким центром тяжести груза. Для влажного песка хороши ковши с перфорацией в днище, чтобы дать уйти лишней воде еще на этапе подъема, хотя это редкость в бюджетном сегменте. Здесь важен опыт инженеров: специалисты с многолетним стажем, подобные тем, что работают в R&D отделах серьезных заводов, знают, как модифицировать форму задней стенки ковша для предотвращения залипания связующих материалов.
Разгрузочный патрубок. Самое слабое место. Именно здесь происходит основной абразивный износ. В хороших моделях эта зона усиливается сменными плитами из керамики или карбида вольфрама. Если в спецификации написано просто «усиленный металл», уточняйте какой. Обычная сталь тут бесполезна.
Сравнительная таблица: Бюджет vs Премиум vs Реальность 2026
Чтобы вам было проще ориентироваться, я составил таблицу на основе анализа десятков предложений, поступивших на российские заводы в первом квартале 2026 года.
| Параметр | Бюджетный сегмент (Китай/Сборка) | Премиум (Европа/Топ РФ) | Оптимальный выбор (Завод РФ/Международный уровень 2026) |
|---|---|---|---|
| Материал ковша | Ст3, толщина 3-4 мм | Hardox 450, толщина 6 мм | Сталь 09Г2С с наплавкой / Износостойкие аналоги, 5 мм |
| Тип цепи | Импортная, без термообработки | Немецкая/Шведская, класс 30 | Класс 26, с индукционной закалкой (сертифицированное производство) |
| Привод | Асинхронный двигатель + редуктор Ц2У | Мотор-редуктор SEW/Nord + ЧП | Качественный мотор-редуктор + ЧП (с адаптацией под задачу) |
| Система безопасности | Только тепловое реле | Датчики скорости, уровня, температуры подшипников | Датчики схода цепи, контроля натяжения и вибрации |
| Срок службы до капремонта | 8-12 месяцев | 3-5 лет | 2-3 года (при грамотной эксплуатации и качестве материалов) |
| Цена (ориентир) | ~600-800 тыс. руб. | ~2.5-3.5 млн руб. | ~1.1-1.5 млн руб. |
Как видно из таблицы, «золотая середина» находится в сегменте современных заводов, которые смогли адаптировать технологии под местные условия и обладают собственной инженерной базой. Вы не переплачиваете за раскрученный европейский бренд, но и не покупаете одноразовое изделие сомнительной сборки.
Локализация и сервис: Больная тема для всех
Купить оборудование — это только полдела. Главная головная боль главного инженера — что делать, когда оно сломается? В 2026 году логистика запчастей из Европы стала практически невозможной или запредельно дорогой. Китайские запчасти идут долго, и часто приходят не те размеры. Поэтому наличие отлаженной системы поставок и складской логики у производителя — критический фактор.
Задайте продавцу прямой вопрос: «Есть ли у вас на складе запасная цепь и комплект звездочек прямо сейчас?». Если ответ «под заказ, 4 недели», бегите от них. Литейное производство не может ждать месяц. Простой линии означает невыполнение заказов, штрафы от клиентов и потерю репутации. Компании, работающие по принципу «клиент превыше всего» и имеющие опыт поставок в удаленные регионы, обычно предусматривают формирование расширенных комплектов ЗИП (запасных частей, инструментов и принадлежностей) еще на этапе отгрузки.
Также стоит обратить внимание на адаптацию к российским условиям эксплуатации. Я уже упоминал про морозы. Но есть еще и пыль. Литейные цеха — это зоны повышенной запыленности. Электрошкафы управления должны иметь степень защиты не ниже IP54, а лучше IP65. В дешевых моделях часто ставят обычные шкафы, которые через полгода забиваются песком, контакты окисляются, начинаются ложные срабатывания или, хуже того, короткие замыкания.
Еще один момент — сервисная поддержка. Многие заводы предлагают только телефонную консультацию. Этого мало. Нужен выездной специалист, который умеет работать с вашим конкретным оборудованием. Узнайте, есть ли у производителя сервисная бригада в вашем федеральном округе или налажена ли система быстрого реагирования. Расходы на командировку инженера из другой страны могут составить половину стоимости ремонта, поэтому наличие подробной документации и возможность дистанционной диагностики становятся ключевыми преимуществами.
Влияние курса валют и сырья
Цены на металл в России волатильны. Стоимость готового элеватора напрямую зависит от биржевых котировок стали. Если вы видите фиксированную цену в коммерческом предложении, которое действует более месяца, скорее всего, это ловушка. Либо производитель заложил огромный риск, либо он планирует поставить вам оборудование из более дешевого металла. Нормальная практика — цена действительна 10-14 дней, далее пересчет по курсу металла или доллару (если используются импортные компоненты).
В 2026 году многие заводы перешли на работу по давальческой схеме или предлагают фиксацию цены при предоплате 50-70%. Это защищает обе стороны. Покупатель фиксирует стоимость, завод получает оборотные средства на закупку металла.
Практические советы по выбору и установке
Если вы сейчас находитесь в процессе выбора, вот вам чек-лист действий, который спасет вас от ошибок. Не полагайтесь только на красивые брошюры.
1. Запросите референс-лист. Попросите контакты 2-3 заводов, которые купили эту модель элеватора в прошлом году. Позвоните им. Не спрашивайте «все ли хорошо», спрашивайте конкретно: «Что ломалось?», «Как быстро прислали запчасть?», «Соответствует ли реальная производительность заявленной?». Честный ответ главного механика соседнего завода стоит тысячи страниц рекламы.
2. Проверьте проект фундамента. Ковшовый элеватор создает серьезные динамические нагрузки. Ошибка в расчете фундамента приведет к перекосу шахты. Перекос — это гарантированный сход цепи. Хороший производитель обязан предоставить чертеж фундамента с указанием нагрузок на каждую опору. Если вам дают универсальный чертеж «для всех», это признак непрофессионализма. Инженерное сопровождение на этапе проектирования — признак зрелости компании.
3. Обратите внимание на люки обслуживания. Их должно быть достаточно, и они должны открываться легко. Внутри шахты темно и тесно. Если возникнет необходимость убрать завал (а это случается), технолог должен иметь возможность быстро добраться до проблемной зоны. В дешевых моделях люки часто делают маленькими и неудобными, приваренными намертво.
4. Автоматизация смазки. Подшипники узлов элеватора работают в тяжелых условиях. Ручная смазка «по графику» часто забывается. Идеальный вариант — централизованная система автоматической смазки. Да, это удорожает конструкцию на 10-15%, но это продлевает жизнь подшипникам в разы. В условиях дефицита кадров на заводах это становится необходимостью.
Будущее: Куда движется технология?
Глядя в ближайшее будущее, можно прогнозировать несколько трендов, которые станут стандартом к 2027 году. Во-первых, это полная интеграция элеватора в единую систему управления литейным цехом (SCADA). Датчики будут передавать данные не просто о состоянии «вкл/выкл», а о вибрации, температуре узлов и степени износа в реальном времени. Это позволит перейти от планово-предупредительных ремонтов к ремонтам по фактическому состоянию.
Во-вторых, ожидается появление элеваторов с модульной конструкцией. Вместо сварки огромной шахты на месте, секции будут собираться на болтовых соединениях высокой прочности прямо на заводе-изготовителе и доставляться готовыми блоками. Это ускорит монтаж в разы и повысит точность геометрии. Производства, оснащенные современными обрабатывающими центрами, уже сейчас способны выпускать такие прецизионные модули.
И наконец, экология. Требования к герметичности оборудования ужесточаются. Пыль формовочного песка вредна для здоровья. Новые модели будут иметь двойные уплотнения и встроенные системы аспирации в каждом узле пересыпки. Игнорировать этот фактор нельзя — штрафы экологов могут превысить стоимость самого элеватора.
Итоговое резюме
Выбор ковшового элеватора для формовочного песка в 2026 году — это не просто покупка железа. Это инвестиция в стабильность вашего производства. Рынок очистился от случайных игроков, и теперь выживают те, кто предлагает реальное качество, полный цикл производства и сервис. Не гонитесь за самой низкой ценой. Дешевый элеватор — это мина замедленного действия. Смотрите на материал исполнения, наличие запчастей, квалификацию инженерного состава и репутацию производителя в профессиональном сообществе.
Если вы сомневаетесь, лучше возьмите оборудование чуть меньшей производительности, но от проверенного завода с полным пакетом документации и гарантией, чем мощный агрегат от неизвестной фирмы, который встанет через полгода. Помните: песок не прощает ошибок в расчетах. Удачного выбора и бесперебойной работы вашему производству!