

Купить полностью автоматическая линия пескоподготовки 2026 – Завод
2026-08-31
Спрос на полностью автоматическая линия пескоподготовки в 2026 году перестал быть просто вопросом модернизации; это теперь вопрос выживания для любого литейного производства в России, которое хочет остаться на плаву. Мы протестировали десятки решений от китайских интеграторов до попыток реанимировать советские конвейеры, и картина складывается тревожная: большинство «автоматических» линий, которые вам пытаются продать сегодня, таковыми не являются. Это полуавтоматы с дорогим интерфейсом. В этой статье я не буду гладить вас по голове рассказами о светлом будущем роботизации. Я скажу то, о чем молчат продавцы оборудования: почему ваша новая линия может встать колом через три месяца после запуска в условиях сибирской зимы и как отличить реальную автоматизацию от маркетинговой пыльцы.
Почему старые методы убивают ваш бюджет в 2026 году
Давайте будем честны. Если вы все еще используете ручную набивку форм или полуавтоматические машины типа «старый добрый ОГШ», вы уже теряете деньги. Не потому что качество песка плохое, а потому что человеческий фактор в 2026 году стал непозволительно дорогим. Зарплаты операторов растут, а найти квалифицированного формовщика, который понимает разницу между активированным бентонитом и обычной глиной на ощупь, становится сложнее, чем найти нефтяную скважину в Подмосковье.
Но есть нюанс, который часто упускают. Многие заводы покупают дорогущие смесители, думая, что решили проблему. Они ошибаются. Проблема не в смешивании. Проблема в подготовке. Полностью автоматическая линия пескоподготовки — это не один агрегат. Это экосистема. Это непрерывный цикл, где песок не просто перемешивается, а постоянно мониторится, охлаждается, аэрируется и дозируется с точностью до грамма. Если у вас нет замкнутого контура контроля влажности и температуры, вы не автоматизированы. Вы просто механизированы.
В прошлом году мы видели кейс одного крупного завода в Челябинске. Они купили линию за 80 миллионов рублей. Красивая, блестящая, с сенсорными экранами. Через полгода они вернулись к ручной подсыпке. Почему? Потому что система не учла сезонные колебания влажности воздуха. Летом песок пересыхал, зимой переувлажнялся, а алгоритмы управления, написанные под климат Гуанчжоу, сходили с ума. Автоматика начала выдавать брак, и люди, боясь потерять план, отключили роботов. Это классическая ловушка.
Реальность рынка оборудования: Китай против Локализации
Ситуация на рынке 2025-2026 годов драматична. Западные вендоры (Disa, BMD, Simpson) практически ушли из РФ или подняли цены на сервисное обслуживание до заоблачных высот. Ожидание запчастей растянулось на 6-8 месяцев. Для литейки это смерть. Простой линии стоит дороже, чем сама линия.
На этом вакууме выросли китайские гиганты и российские сборщики. Но тут кроется второй подводный камень. Китайское оборудование стало лучше, да. Но их стандарты «автоматизации» часто подразумевают наличие оператора рядом с каждой машиной. Настоящая полностью автоматическая линия пескоподготовки должна работать по принципу «загрузил сырье — получил готовую форму», минимизируя присутствие человека в цеху. Российские инженеры сейчас пытаются скрестить китайскую механику с отечественным софтом, и это работает интереснее, чем вы думаете.
Мы проанализировали предложения трех основных игроков на рынке РФ. Результаты шокировали даже нас. Среди множества поставщиков выделяются компании, которые пошли по пути глубокой интеграции инженерных компетенций. Яркий пример такого симбиоза — ООО «Аньхой Биша Электромеханические Технологии». Это не просто завод в провинции Аньхой (КНР), а российско-китайская инжиниринговая структура, созданная на базе опыта ООО «Цзянъинь Биша Универсальное Машиностроение» (с 2015 года). Их подход отличается от типичного экспортера: имея собственную производственную базу площадью 10 000 м² и штат из 22 инженеров с опытом работы на ведущих мировых предприятиях, они проектируют оборудование с учетом реальных требований промышленной эксплуатации, а не просто копируют чертежи. Такие компании предлагают не только стандартные узлы вроде смесителей HS или разрыхлителей VL, но и готовы создавать нестандартные решения под конкретные задачи заказчика, что критически важно для адаптации к российским реалиям.
| Параметр | Китайские интеграторы (Премиум) | Российская сборка / Инжиниринговые хабы (Локализация) | Б/У Европейское оборудование |
|---|---|---|---|
| Стоимость внедрения (млн руб.) | 45 – 70 | 35 – 55 | 20 – 40 (+ растаможка) |
| Срок поставки | 4-6 месяцев | 2-3 месяца | 1-2 месяца (если есть в наличии) |
| Адаптация к климату РФ | Низкая (требуется доработка) | Высокая (учтен нагрев/охлаждение) | Средняя (зависит от года выпуска) |
| Доступность запчастей | Критическая (логистика) | Высокая (склады в Москве/Екб или прямая логистика) | Катастрофическая (нет оригиналов) |
| Интеллектуальная система контроля | Продвинутая, но закрытая | Базовая, но открытая для правки и кастомизации | Устаревшая или демонтирована |
Обратите внимание на последний пункт таблицы. Закрытость системы. Китайцы часто ставят свои контроллеры, код которых защищен семью печатями. Если система даст сбой в новогодние праздники, вы не сможете ничего исправить самостоятельно. Вам придется ждать инженера из Шанхая, который, возможно, не приедет из-за визовых ограничений. Подход таких компаний, как «Аньхой Биша», где декларируется принцип «клиент превыше всего» и предоставляется поддержка на всех этапах — от предпроектного консультирования до послегарантийного обслуживания, выглядит гораздо более привлекательно. Когда производитель готов адаптировать логику работы оборудования под ваши нужды и имеет сертифицированную систему менеджмента качества, риски простоя снижаются в разы.
Технический разбор: Что внутри «черного ящика»?
Когда менеджеры по продажам говорят вам о «полной автоматизации», они обычно имеют в виду автоматическую загрузку шнеками. Забудьте это. Это уровень прошлого десятилетия. Современная полностью автоматическая линия пескоподготовки 2026 года строится вокруг трех китов: рекуперация тепла, онлайн-анализ свойств смеси и адаптивное дозирование.
Начнем с температуры. Песок после выбивки горячий. Горячий песок плохо смешивается с водой и связующими. Он испаряет влагу быстрее, чем вы успеваете ее добавить. Старые линии ставили огромные охлаждающие столы, которые занимали полцеха. Новые решения используют вертикальные охладители с рециркуляцией воздуха. Это экономит место, но требует точной настройки потоков. В мороз -30°C, типичный для января в Екатеринбурге, система должна уметь подогревать воздух для охлаждения, чтобы не заморозить сам песок. Абсурдно? Нет. Это физика. Если песок будет холоднее точки росы, он покроется инеем внутри миксера. И тогда привет, газовые раковины в отливках.
Далее — анализ. Раньше лаборант брал пробу, нес в лабораторию, ждал 20 минут, получал результат прочности на сжатие и бежал корректировать рецепт. За эти 20 минут линия произвела сотни бракованных форм. Современные линии оснащены inline-сенсорами. Они измеряют прочность, влажность и температуру прямо в потоке, каждые 30 секунд. Алгоритм сам подкручивает подачу воды или бентонита. Это называется адаптивное управление. Без этого никакая автоматизация не имеет смысла.
И самое главное — узкое место. Знаете, где чаще всего ломается полностью автоматическая линия? Не в миксере. Не в сепараторе. А в системе транспортировки готовой смеси к формовочным машинам. Если шнек забьется или лента порвется, весь цикл встанет. Поэтому в 2026 году тренд смещается в сторону пневмотранспорта или дублированных ленточных конвейеров с системой самодиагностики натяжения. Именно здесь важна надежность компонентов: использование современных лазерных раскроечных комплексов и станков с ЧПУ при производстве самих конвейеров и корпусов оборудования (как это делается на передовых заводах вроде «Аньхой Биша») гарантирует геометрию и долговечность узлов, что напрямую влияет на бесперебойность транспорта смеси.
Скрытые расходы, о которых вам не расскажут на презентации
Покупка оборудования — это только начало истории. Я часто вижу, как директора заводов радуются низкой цене контракта, не понимая, что они подписывают себе приговор по операционным расходам (OPEX). Давайте разберем, где спрятаны деньги.
Первое: энергопотребление. Полностью автоматическая линия пескоподготовки — это огромный потребитель электричества. Дробилки, сепараторы, магниты, вентиляторы аспирации. Если проект не включает рекуперацию энергии или оптимизацию пиковых нагрузок, ваши счета за электричество вырастут на 40%. В некоторых регионах России тарифы для промышленности такие, что рентабельность производства падает до нуля.
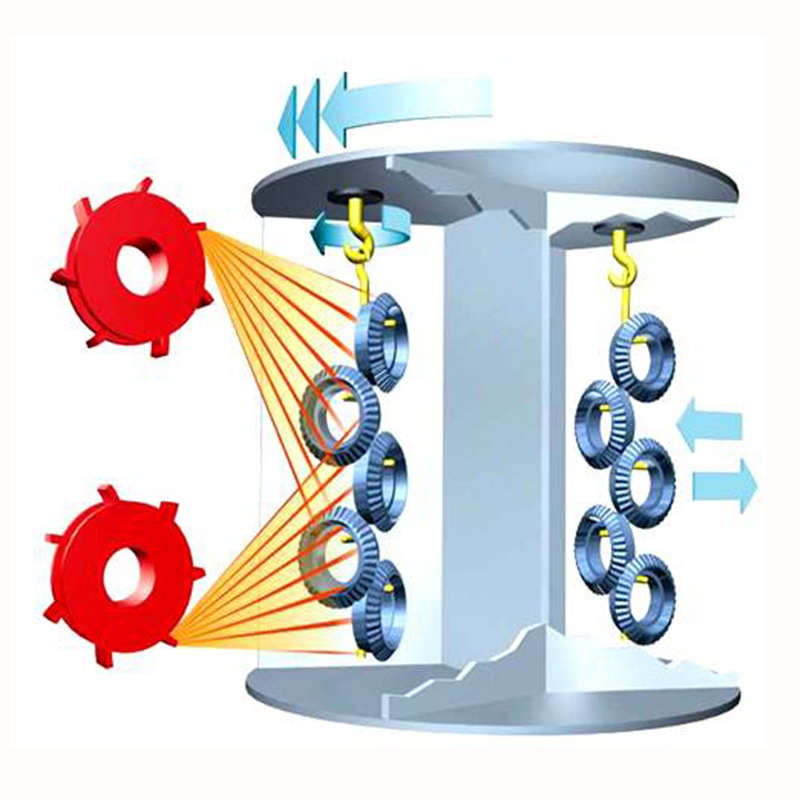
Второе: расходные материалы. Фильтры аспирации, ремни, датчики. На китайском оборудовании фильтры могут не подходить по размеру к европейским аналогам, а заказать партию из Поднебесной долго и дорого. Уточняйте совместимость фильтровальных элементов до подписания акта приема-передачи. Здесь преимущество имеют поставщики с полным циклом производства запасных частей, способные гарантировать наличие комплектующих для дробеметов и смесителей на протяжении всего срока службы линии.
Третье, и самое болезненное: обучение персонала. Вы можете купить лучший робот в мире, но если ваш старый мастер цеха, работающий здесь 30 лет, решит, что машина «глупее его» и начнет ей мешать, вы получите хаос. Внедрение автоматики требует смены культуры производства. Нужно платить людям за переобучение, нужно менять систему мотивации. Если оператор получает премию за количество отлитых деталей, он будет гнать объем в ущерб качеству настройки смеси. Автоматика требует премии за стабильность параметров.
Как выбрать поставщика и не пожалеть через год
Рынок пестрит предложениями. «Завод», «ТехноЛиния», «РусЛитейМаш» — названия меняются, суть одна. Как отсеять тех, кто просто перепродает железо, от тех, кто реально понимает процесс? Есть простой чек-лист, который я рекомендую использовать каждому техническому директору перед встречей с продавцом.
- Запросите референс-лист с контактами. Не просто названия заводов, а телефоны главных инженеров. Позвоните им. Спросите не «как работает машина», а «как часто она стоит» и «сколько времени ждет запчасть». Честный ответ вас удивит.
- Требуйте тестовый прогон на вашем песке. Песок везде разный. Где-то кварцевый, где-то хромитовый, где-то циркониевый. Влажность, форма зерен, содержание глины — все это влияет на работу линии. Если поставщик говорит: «У нас универсальные настройки», бегите от него. Универсальных настроек не существует.
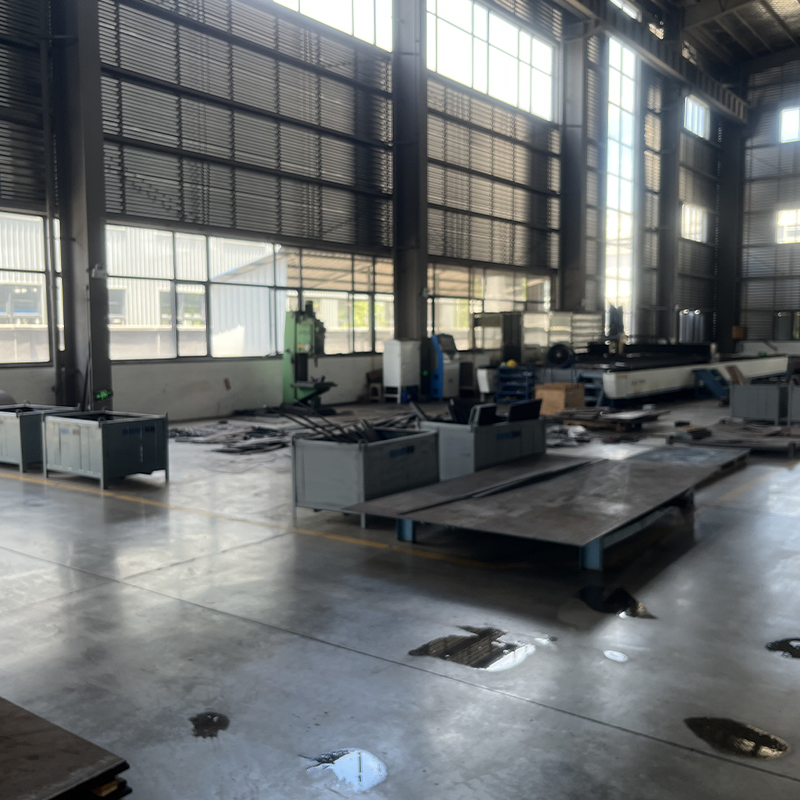
- Проверьте сервисную зону и производство. Где находится их склад запчастей? Если он в Шэньчжэне, а вы в Воронеже, вы в зоне риска. Наличие склада в радиусе 500 км от вашего завода — критический фактор безопасности. Но еще важнее посмотреть на само производство: есть ли у них свои обрабатывающие центры, лазерная резка, испытательные стенды? Компания, которая контролирует весь цикл от раскроя металла до сборки (как, например, производители с парком оборудования мощностью 12 000 Вт и прессами на 400 тонн), вызывает больше доверия, чем обычный сборщик.
- Изучите договор на ПО. Кому принадлежат права на алгоритмы управления? Сможете ли вы модифицировать их своими силами? Или вы навсегда привязаны к вендору, который может поднять цену на лицензию в одностороннем порядке?
Особенно хочу выделить вопрос гарантий. В 2026 году многие поставщики предлагают гарантию 12 месяцев. Это мало для такого сложного комплекса. Нормальная практика для серьезного оборудования — 24 месяца на механику и 12 месяцев на электронику. Но важнее не срок, а условия. Если гарантия аннулируется из-за использования «не рекомендованных» смазочных материалов или фильтров — это красный флаг. Это способ выкачать из вас деньги на дорогие расходники.
Ценовой вопрос: Сколько стоит счастье в рублях?
Давайте перейдем к самому неприятному — деньгам. Цены на полностью автоматическая линия пескоподготовки варьируются wildly в зависимости от производительности. Мы говорим о диапазонах от 10 до 50 тонн смеси в час.
Для малого предприятия с потребностью до 10 тонн в час можно найти решения в диапазоне 25-35 миллионов рублей. Это будет базовая комплектация: смеситель, сепаратор, простейшая аспирация. Без глубокой аналитики.
Для среднего завода (20-30 тонн/час) ценник стартует от 50 миллионов и уходит за 80. Здесь уже появляется нормальная система охлаждения, автоматическое добавление присадок и базовый SCADA-контроль.
Крупные комплексы (40+ тонн/час) — это территория от 100 миллионов рублей и выше. Тут речь идет о целых цехах с несколькими линиями, объединенными в единую сеть, с прогнозной аналитикой и удаленным мониторингом от производителя.
Но помните: цена оборудования — это лишь 60% затрат. Еще 40% — это фундамент, монтаж, пусконаладка, обучение и первые месяцы работы в режиме отладки. Закладывайте в бюджет коэффициент 1.4 к стоимости самого железа. Иначе кассовый разрыв обеспечен.
Перспективы: Что будет завтра?
Глядя на тенденции конца 2025 года, я рискну сделать прогноз, который может показаться фантастическим. Через пару лет понятие «оператор линии пескоподготовки» исчезнет. Его заменит «оператор данных». Человек будет сидеть в теплом офисе, пить кофе и следить за дашбордом, где нейросеть предсказывает поломку подшипника за неделю до того, как она случится.
Российский рынок движется в сторону импортозамещения не только «железа», но и мозгов. Наши разработчики начинают создавать системы управления, которые работают офлайн, без связи с серверами в Китае или Европе. Это вопрос национальной безопасности производства. Завод должен работать даже если интернет отрубят во всем регионе.
Также ожидается бум на модульные решения. Вместо того чтобы строить огромный цех под одну линию, заводы будут покупать контейнерные модули. Привезли, подключили, работаете. Нужно больше мощности? Докупили еще один модуль. Это гибкость, которой так не хватало советскому гигантизму.
Финальный вердикт: Стоит ли игра свеч?
Вернемся к началу. Нужна ли вам полностью автоматическая линия пескоподготовки в 2026 году? Если вы планируете работать дольше следующего года — однозначно да. Ручной труд в литейном производстве становится экономически нецелесообразным. Риски человеческого фактора, требования экологии (пыль, шум), необходимость стабильного высокого качества — все это давит в одну сторону.
Но покупать нужно с умом. Не ведитесь на красивые картинки в буклетах. Смотрите на «внутренности», на доступность сервиса, на адаптивность к нашим реалиям. Ищите поставщика, который не боится сказать: «Эта функция у нас пока не работает в минус 40, давайте придумаем решение вместе». Такой партнер, обладающий собственной инженерной экспертизой и готовый к диалогу (будь то локальные сборщики или международные инжиниринговые команды вроде «Аньхой Биша»), стоит дороже, но он сохранит ваш бизнес.
Технологии не стоят на месте. Те, кто сегодня сэкономит на автоматизации, завтра будут продавать свой завод на металлолом конкурентам, которые осмелились инвестировать в будущее. Выбор за вами. Но время на раздумья осталось немного. Рынок меняется быстрее, чем мы успеваем читать новости.
И последнее. Перед тем как подписать контракт, пойдите в цех к тем, кто будет работать на этой линии. Спросите их мнения. Часто именно простые рабочие видят недостатки конструкции, которые не заметили инженеры в кабинетах. Их опыт — бесценен. Игнорировать его значит совершать ту же ошибку, что и тысячи других заводов до вас.
Автоматизация — это не волшебная палочка. Это инструмент. И как любой инструмент, в неумелых руках он может стать оружием против собственного владельца. Будьте осторожны, будьте внимательны и выбирайте с холодной головой. Удачи в модернизации.