

Линия пескоподготовки для литейного производства: цена 2026 — Завод
2026-08-31
- Реальность рынка 2026: почему цена — это только верхушка айсберга
- Технический разбор: что внутри современной линии в 2026 году
- География поставщиков: кто реально работает в России?
- Экономика вопроса: считаем деньги, а не красивые картинки
- Практические шаги: как не ошибиться при выборе
- Финальный вердикт: стоит ли инвестировать сейчас?
Честно говоря, когда мы в редакции начали готовить этот материал о том, сколько реально будет стоить линия пескоподготовки для литейного производства в 2026 году на российском заводе, у меня возникло чувство дежавю. Слишком много маркетингового шума вокруг «импортозамещения», который часто скрывает за собой просто переклейку шильдиков на старом китайском оборудовании. Но давайте отбросим лирику и посмотрим фактам в лицо: если вы планируете запускать или модернизировать литейный цех в условиях новой реальности, вопрос цены уже не является главным. Главным стал вопрос жизнеспособности.
Почему я так уверен? Потому что рынок изменился радикально. То, что работало в 2023 году, в 2026-м может стать головной болью из-за отсутствия запчастей или невозможности программной поддержки. В этой статье я не буду писать слащавые тексты о том, как «все прекрасно». Мы разберем реальные цифры, скрытые расходы и те подводные камни, о которых дилеры предпочитают молчать до момента подписания акта приемки.
Реальность рынка 2026: почему цена — это только верхушка айсберга
Вы искали информацию по запросу «линия пескоподготовки для литейного производства цена», надеясь увидеть четкую цифру в рублях? Забудьте. В 2026 году фиксированного прайса не существует. И вот почему. Курсовые колебания, логистические цепочки, которые теперь тянутся через три границы вместо одной, и, самое главное, стоимость сервисного обслуживания — все это превращает покупку оборудования в сложный финансовый инструмент, а не в простую транзакцию.
Многие заводы-производители в России сейчас находятся в состоянии странного ожидания. С одной стороны, спрос на литье растет (автопром, машиностроение, оборонка). С другой — технологическая база требует обновления. Старые советские линии еще работают, но их энергоэффективность и точность смешивания уже не соответствуют требованиям современного ГОСТа и, что важнее, требованиям заказчиков к качеству отливок.
Что происходит с ценами? Если брать средние показатели по рынку на начало 2026 года, то базовая линия производительностью 10–15 тонн смеси в час обойдется предприятию в сумму от 12 до 18 миллионов рублей. Но! Это цена «голого» железа. Без монтажа, без пусконаладки, без обучения персонала и, что критично, без лицензии на ПО управления. Реальная стоимость внедрения («под ключ») вырастает минимум на 40–50%. И это при условии, что вы покупаете оборудование у российского интегратора, который использует комплектующие дружественных стран.
А что насчет западных брендов? Прямые поставки практически остановлены. Те единицы оборудования, которые можно найти на складах временного хранения или через параллельный импорт, стоят космических денег. Плюс риск: кто будет гарантировать работу сложной электроники, если завод-изготовитель в Европе официально прекратил поддержку российских клиентов? Я бы не рекомендовал связываться с такими вариантами, если у вас нет своего штата гениальных инженеров-электронщиков, способных перепрошивать контроллеры на лету.
Скрытые факторы, влияющие на бюджет проекта
Давайте будем откровенны. Менеджеры по продажам любят говорить о стоимости самой машины. Они редко упоминают о том, что современная линия пескоподготовки для литейного производства требует идеальных условий эксплуатации. В России это часто становится проблемой.
- Климатический фактор. Большинство новых линий чувствительны к температуре входящего воздуха и влажности песка. В Сибири или на Урале зимой вам придется серьезно тратиться на отопление цеха и предварительный подогрев компонентов. Иначе вязкость связующих изменится, и вся линия выдаст брак.
- Качество исходного сырья. Российский кварцевый песок часто имеет повышенное содержание глинистых примесей по сравнению с европейским или турецким аналогом. Это значит, что ваша линия регенерации должна быть мощнее, чем указано в базовой спецификации. А это дополнительные миллионы рублей.
- Энергопотребление. Тарифы на электроэнергию растут. Старые асинхронные двигатели жрут ток как не в себя. Новые линии с частотными преобразователями дороже при покупке, но окупаются за 1.5–2 года только за счет экономии электричества. Не учитываете это — теряете деньги.
Есть еще один момент, о котором мало говорят. Это человеческий фактор. Операторы старой школы привыкли работать «на слух» и «на глаз». Современные линии требуют работы с сенсорными панелями, ввода рецептур, мониторинга телеметрии. Вам придется либо переучивать людей (что сложно), либо нанимать новых (что дорого). Ошибка оператора на современном оборудовании может стоить дороже, чем поломка механической части.
Технический разбор: что внутри современной линии в 2026 году
Когда мы говорим о подготовке формовочных смесей, мы больше не говорим о простых мешалках. Сегодня это высокотехнологичные комплексы. Давайте разберем, из чего состоит типичная линия, которую стоит покупать в этом году, и где здесь могут быть «собаки зарыты».
Сердце любой системы — это узел приготовления смеси. В 2026 году стандартом стали роторно-лопастные смесители интенсивного действия. Они позволяют работать с меньшим количеством связующего, сохраняя прочность формы. Это экономия денег на химии. Но есть нюанс: такие смесители требуют очень точной балансировки и качественных подшипниковых узлов. Если производитель сэкономил на подшипниках (а китайские аналоги часто грешат этим), через полгода работы под нагрузкой узел рассыплется. Ремонт займет недели, потому что нужный размер может отсутствовать на складе в Москве.
Второй критический элемент — система регенерации отработанной смеси. Экологические нормы в России ужесточаются, пусть и не так быстро, как в ЕС, но штрафы за выбросы пыли и утилизацию отходов становятся ощутимыми. Линия без качественного блока регенерации сегодня — это бомба замедленного действия. Вы будете тоннами вывозить отработанный песок на полигоны, платя за каждый кубометр. Регенерация позволяет вернуть в цикл до 85–90% песка. Да, блок регенерации увеличивает стоимость линии на 30%, но он окупается неизбежно.
Третий элемент, который часто игнорируют — автоматизация подачи добавок. Микро-дозирование связующих, отвердителей, модификаторов. Здесь царит хаос. Многие российские заводы ставят простые весовые дозаторы, которые дают погрешность. В результате стабильность качества литья плавает. Передовые решения 2026 года используют объемно-весовые методы с обратной связью от датчиков влажности в реальном времени. Это дорого, но это единственный путь к стабильному качеству.
Проблема совместимости и «зоопарк» оборудования
Одна из самых больших проблем, с которой сталкиваются главные инженеры заводов — это попытка скрестить новое оборудование со старым фундаментом. Literally и figuratively. Часто бывает так: покупают новый смеситель, а транспортеры остаются старыми, советскими. Или наоборот. Система управления новой линии просто не видит старые датчики уровня. Приходится городить костыли из промежуточных контроллеров.
Я видел случаи, когда из-за такой несовместимости линия простаивала месяцами. Производитель нового оборудования говорит: «Мы дали интерфейс Modbus». Завод отвечает: «У нас на старых конвейерах стоит релейная логика 80-х годов». Кто виноват? Никто. Но решать проблему придется вам за свои деньги. Поэтому мой совет: при модернизации меняйте участок комплексно, хотя бы в границах одного передела. Полумеры выходят дороже.
| Компонент линии | Риск при выборе дешевого варианта (2026) | Рекомендация эксперта |
|---|---|---|
| Смеситель интенсивный | Быстрый износ футеровки и лопастей (до 3 месяцев), вибрация, разрушение фундамента. | Требовать сертификат на твердость наплавленного слоя, наличие виброизоляции в комплекте. |
| Блок регенерации | Низкая степень очистки (<70%), высокий пылевой выброс, штрафы экологов. | Выбирать системы с многоступенчатой очисткой (ударная + термическая или воздушная). |
| Система дозирования | Погрешность >2%, нестабильность прочности форм, брак отливок. | Только закрытые системы дозирования с автоматической коррекцией по влажности. |
| АСУ ТП (Софт) | Отсутствие удаленной диагностики, зависание при скачках напряжения, закрытый код. | Требовать открытый протокол обмена данными и договор на техподдержку ПО на 3 года. |
География поставщиков: кто реально работает в России?
Если вы откроете Яндекс и вобьете запрос, вам вылезут сотни компаний. Но кто из них реальный производитель, а кто просто перекупщик? Ситуация на рынке 2026 года четко разделила игроков на три лагеря.
Первый лагерь: Российские заводы-интеграторы. Это компании, которые собирают линии из российских металлоконструкций и импортных (китайских, индийских, турецких) комплектующих. Они предлагают лучший сервис. Если что-то сломалось в Челябинске, их инженер приедет завтра. Цены у них адекватные, но нужно внимательно смотреть на качество «начинки». Часто они ставят самые дешевые китайские двигатели и редукторы, чтобы снизить цену в смете. Ваша задача — настоять на замене ключевых узлов на брендовые (даже если это тот же Китай, но премиум-сегмент, например, компоненты с заводами в Шанхае, работающие на экспорт).
Второй лагерь: Прямые поставщики из Азии. Китайские, индийские и турецкие производители активно заходят на наш рынок. Они готовы давать цены на 20–30% ниже российских. Но есть огромная проблема: логистика запчастей и язык документации. Технический паспорт на китайском или с машинным переводом — это обычное дело. А когда ломается уникальный датчик, ждать его из Гуанчжоу можно месяц. Работать с ними стоит только если вы берете линию сразу с запасным комплектом расходников и узлов на 2–3 года вперед. И обязательно требуйте русскоязычную инструкцию, проверенную живым человеком, а не нейросетью.
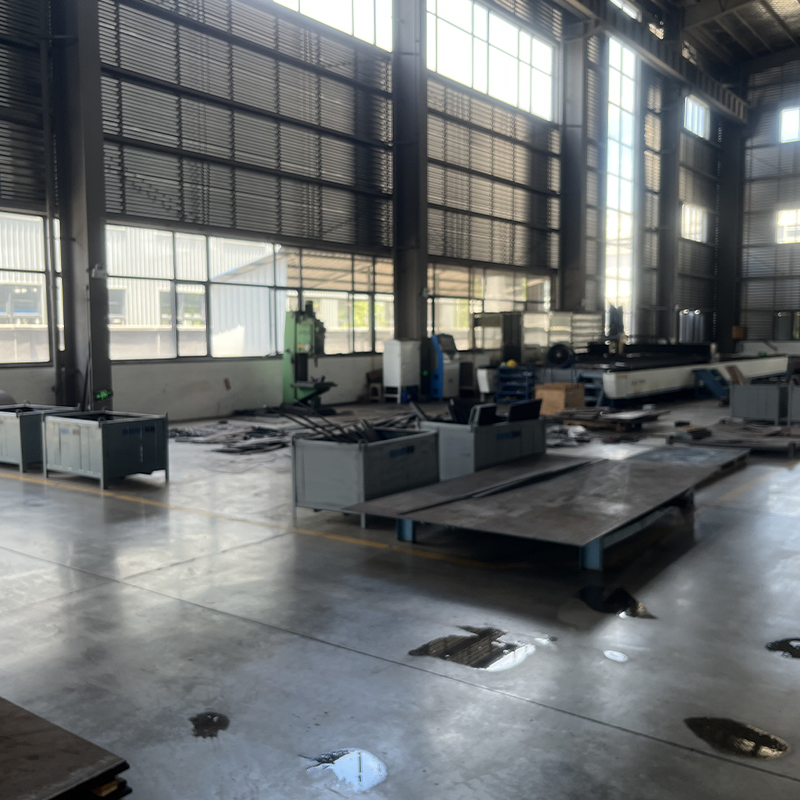
Однако среди азиатских производителей есть исключения, которые сумели адаптироваться под требования российского рынка, создав гибридную модель сотрудничества. Яркий пример — ООО «Аньхой Биша Электромеханические Технологии». Эта российско-китайская инжиниринговая компания, базирующаяся в провинции Аньхой (КНР), представляет собой не просто сборочный цех, а полноценный производственный комплекс площадью более 10 000 м² с высотой пролетов 15 метров. История предприятия восходит к 2015 году, и за 11 лет оно эволюционировало от универсального машиностроения до создания высокоточных литейных решений.
Что делает таких партнеров, как «Аньхой Биша», интересными для российского заказчика в 2026 году? Во-первых, глубина инженерной экспертизы. В штате компании — 22 специалиста с опытом работы на ведущих мировых предприятиях отрасли. Это не просто сборщики, а инженеры, способные проектировать нестандартное оборудование под конкретные задачи клиента. Во-вторых, производственная база оснащена передовым парком станков: от 12-киловаттных лазерных комплексов до пятиосевых обрабатывающих центров и тяжелых листогибочных прессов. Это гарантирует, что геометрия деталей и качество сварных швов соответствуют международным стандартам, а не являются «лотереей».
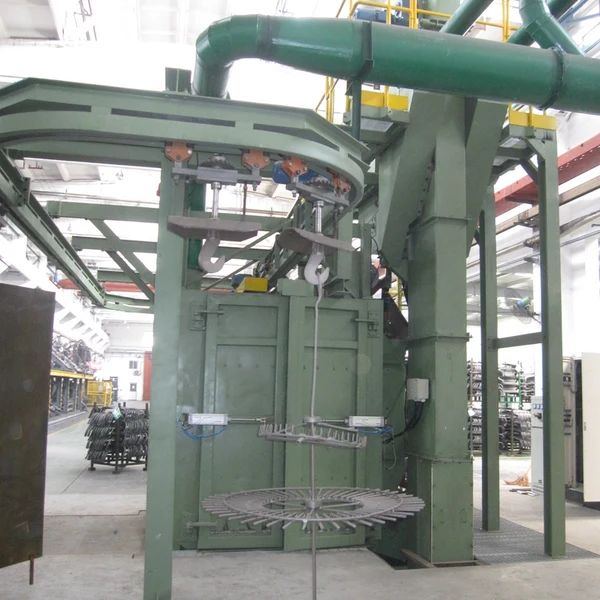
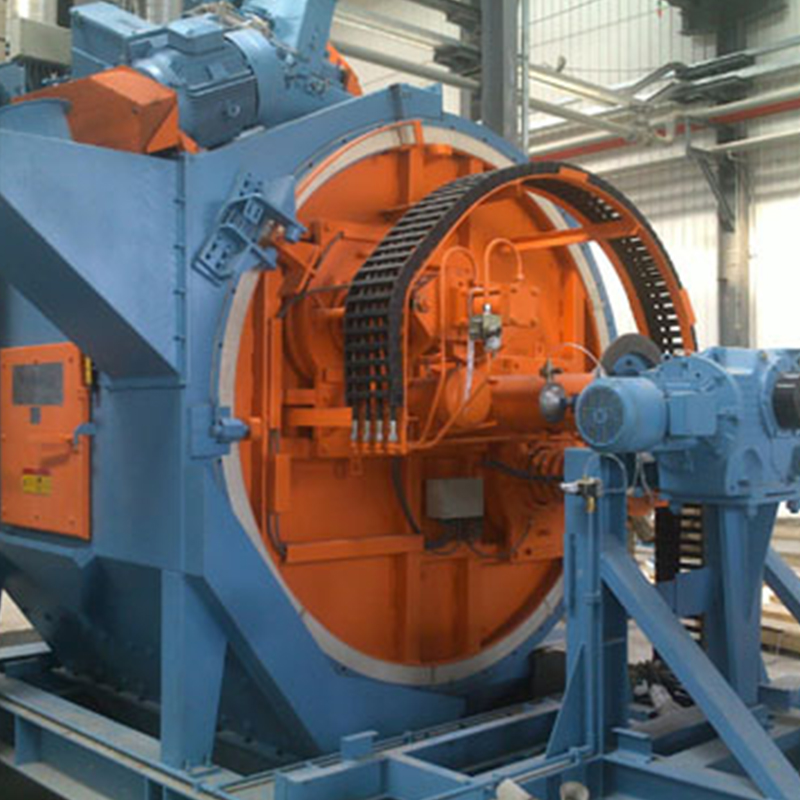
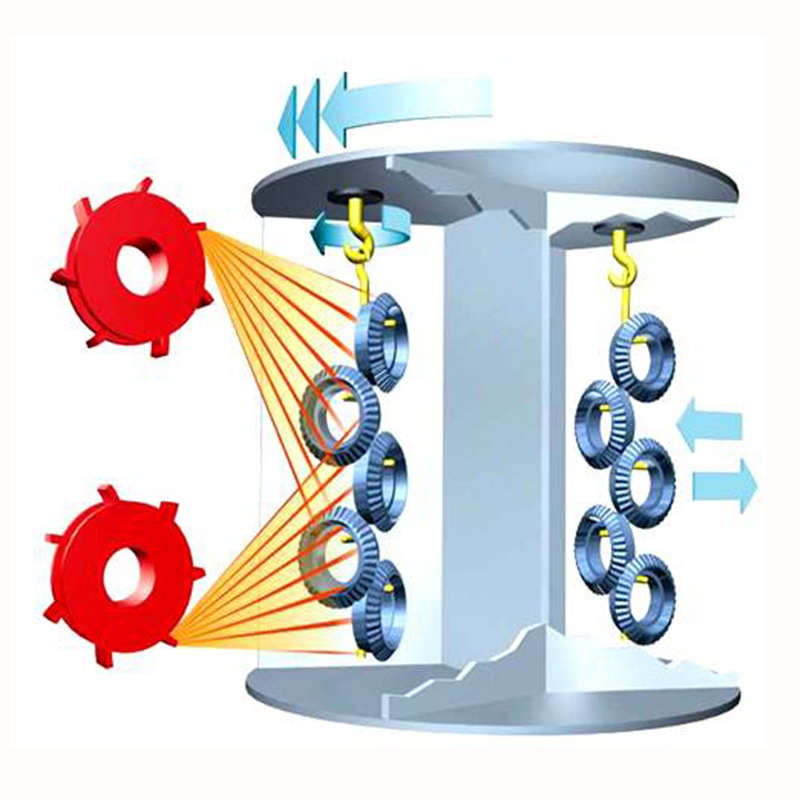
В портфеле таких компаний уже не просто «черные ящики», а продуманные системы: смесители песка серии HS, разрыхлители VL, многоугольные сита DS и дробеметные установки моделей TC и MV2, спроектированные с учетом реальной промышленной эксплуатации. Важнейший плюс — наличие сертифицированной системы менеджмента качества и многоступенчатый контроль каждого изделия before отгрузкой. Для российского покупателя это означает снижение рисков получения брака и возможность получить техническую поддержку на всех этапах: от предпроектного консалтинга до пусконаладки и обучения персонала. Такие игроки стирают грань между «дешевым Китаем» и «дорогой Европой», предлагая баланс цены, качества и сервисной доступности.
Третий лагерь: «Призраки» европейского качества. Компании, которые утверждают, что продают «европейские технологии», собранные в России. Часто это маркетинг. Реально ли там стоят немецкие приводы? Или это подделки? Проверяйте серийные номера двигателей и редукторов на сайтах производителей. В 2026 году количество контрафакта достигло пика. Не верьте словам «немецкое качество», верьте маркировке на шильдике.
Вопрос гарантии и постпродажного обслуживания
Это самая болезненная тема. Раньше гарантия была гарантией. Сейчас в договорах пишут такие мелким шрифтом исключения, что гарантийный случай доказать почти невозможно. «Неправильная эксплуатация», «несоответствие качества песка», «скачок напряжения в сети» — вот основные отговорки.
Моя рекомендация: не подписывайте типовой договор. Включайте туда пункт о шеф-монтаже обязательным условием начала гарантии. Пусть инженер поставщика лично запустит линию и подпишет акт. Также требуйте прописания сроков поставки запасных частей. Если они обещают «в разумные сроки», запишите конкретно: «не более 14 рабочих дней». Иначе штраф. Только так можно заставить их шевелиться.
Экономика вопроса: считаем деньги, а не красивые картинки
Вернемся к деньгам. Сколько реально стоит владеть линией? Давайте возьмем усредненный пример для литейного цеха средней руки.
Допустим, вы купили линию за 15 миллионов рублей. Казалось бы, недорого. Но давайте посчитаем TCO (Total Cost of Ownership) на 5 лет.
- Замена расходных элементов (лопасти, футеровка, ремни): примерно 1.5 млн руб. в год. Итого 7.5 млн.
- Электроэнергия: современная линия потребляет около 150 кВт/ч. При работе в 2 смены это огромная сумма. Разница между старой и новой линией может составлять до 2 млн руб. в год экономии.
- Связующие материалы: благодаря точному дозированию новая линия экономит до 10% химии. Для крупного завода это миллионы рублей ежегодно.
- Простои: один день простоя линии из-за поломки может стоить заводу 500 тысяч – 1 миллион рублей упущенной выгоды.
Получается парадокс. Дешевая линия с плохой надежностью и высоким потреблением ресурсов через 3 года станет золотой. Дорогая, но надежная и энергоэффективная линия окупится быстрее за счет операционных расходов. В 2026 году нельзя смотреть только на ценник в смете. Нужно считать стоимость часа работы линии и стоимость одной тонны готовой смеси.
Также стоит упомянуть про лизинг. Многие российские заводы сейчас берут оборудование в лизинг. Это позволяет растянуть платежи и получить налоговые льготы. Но внимательно читайте условия: кто является балансодержателем, как оформляется страховка. В текущих условиях страховые компании тоже стали осторожными и могут отказать в выплате при поломке импортного узла, если он попал под санкции.
Практические шаги: как не ошибиться при выборе
Итак, вы решили обновить производство. Что делать прямо завтра? Не звоните первым попавшимся менеджерам. Сделайте домашнюю работу.
Во-первых, проведите аудит текущего состояния. Честно ответьте себе: какой песок вы используете? Какая у вас влажность в цеху зимой? Какой персонал будет работать? Без этих данных любая коммерческое предложение — это пальцем в небо.
Во-вторых, запросите референс-лист у поставщика. Но не тот, который они присылают в PDF, а живой. Найдите в списке завод, который находится в похожих климатических условиях (например, если вы в Перми, ищите кого-то на Урале, а не в Краснодаре). Позвоните главному инженеру того завода. Спросите напрямую: «Что ломалось чаще всего?», «Как быстро приезжает сервис?», «Соответствует ли реальная производительность заявленной?». Люди обычно охотно делятся болью, если задать правильный вопрос.
В-третьих, настаивайте на тестовых испытаниях. Хороший поставщик готов привезти образец вашего песка на свою площадку (или на площадку действующего клиента) и провести пробный замес. Если вам отказывают в тестах, говоря «нам доверяют все», — бегите от таких партнеров. В 2026 году доверие должно быть подтверждено цифрами и фактами.
Перспективы развития: куда движется отрасль?
Куда мы идем? Я думаю, что в ближайшие 3–5 лет мы увидим бум на полностью автоматизированные мини-заводы. Большие линии будут уделом гигантов. А средний бизнес перейдет на модульные решения, которые можно масштабировать. Еще один тренд — удаленный мониторинг. Производители будут внедрять системы, которые сами сообщают в сервисный центр о необходимости замены масла или подшипника до того, как случится авария. Это станет стандартом.
Но есть и угроза. Дефицит квалифицированных кадров. Найти хорошего наладчика литейного оборудования сейчас сложнее, чем купить сам станок. Возможно, в будущем поставщики будут обязаны включать в контракт обучение персонала как обязательную услугу. Иначе железо просто некому будет обслуживать.
Финальный вердикт: стоит ли инвестировать сейчас?
Ответ однозначный: да. Но с умом. Ждать «лучших времен» бессмысленно. Инфляция съест ваши накопления быстрее, чем вы найдете идеальное оборудование. Рынок стабилизировался, игроки определились. Есть российские сборщики, которые делают достойный продукт. Есть азиатские партнеры, готовые работать.
Главная ошибка, которую можно совершить в 2026 году — это попытка сэкономить на проекте. Линия пескоподготовки для литейного производства — это не покупка телевизора. Это инвестиция в жизнь вашего завода на десятилетие. Ошибка в выборе приведет к тому, что вы будете постоянно тушить пожары вместо того, чтобы выпускать продукцию.
Помните про скрытые расходы. Помните про климат. Помните про людей. И главное — не верьте красивым буклетам. Верьте только тому, что можно потрогать руками, измерить прибором и проверить на чужом опыте. Цена в 2026 году — это не цифра в договоре. Это сумма всех рисков, которые вы готовы принять на себя. Минимизируйте риски — и цена станет справедливой.
В заключение хочу сказать: технология есть. Возможность есть. Рынок есть. Все зависит от вашей способности отделить зерна от плевел в море коммерческих предложений. Будьте жесткими в переговорах, тщательными в проверках и дальновидными в планировании. Тогда ваш завод останется на плаву и даже обгонит конкурентов, которые продолжают надеяться на «авось».
Если у вас остались вопросы по конкретным моделям или вы хотите обсудить нюансы интеграции в существующий цех — пишите в комментарии. Мы следим за темой и готовы разобрать ваши кейсы. Потому что в реальной жизни, как известно, дьявол кроется в деталях, а не в заголовках пресс-релизов.