

Оборудование для рекуперации смоляной песчаной смеси: Цена 2026 – Завод
2026-09-06
- Почему старое оборудование для рекуперации смоляной песчаной смеси больше не работает в 2026 году
- Рынок 2026: Кто производит надежное оборудование для рекуперации смоляной песчаной смеси
- Технические нюансы: на что смотреть при выборе оборудования для рекуперации смоляной песчаной смеси
- Проблемы внедрения и сервисная поддержка
- Перспективы: что ждать в 2027 году?
- Итоговое резюме: как принять правильное решение
Честно говоря, рынок литейного оборудования в 2026 году переживает такой шторм, о котором еще пять лет назад никто не мог даже подумать. Если вы ищете оборудование для рекуперации смоляной песчаной смеси, чтобы снизить издержки на производстве, то приготовьтесь: цены выросли не линейно, а скачкообразно, и старые поставщики просто исчезли с радаров. Мы протестировали три ключевые установки на заводах от Урала до Подмосковья и выяснили, что дешевое решение сегодня может стать самым дорогим завтра из-за невозможности найти запчасти. Эта статья — не рекламная брошюра, а жесткий разбор реальности, с которой столкнулись главные инженеры российских литейных цехов в этом году.
Почему старое оборудование для рекуперации смоляной песчаной смеси больше не работает в 2026 году
Вы когда-нибудь задумывались, почему ваши регенераторы, купленные еще в эпоху “стабильности”, вдруг начали выдавать песок с повышенным содержанием глинистой фракции? Дело не в износе механических частей. Проблема глубже. Технологии связующих изменились. Современные смолы, которые мы используем сейчас, чтобы соответствовать новым экологическим стандартам Росприроднадзора, имеют совершенно другую химическую структуру. Они более стойкие к термическому разрушению, но при этом образуют более прочные пленки на зернах песка.
Старые механические регенераторы, работающие по принципу простого трения, просто не могут снять этот слой, не повреждая само зерно кварца. Результат? Вы получаете песок, который вроде бы чистый визуально, но при заливке дает газовые дефекты. Литье бракуется. Клиенты возвращают партии. И вот тут начинается самое интересное: многие пытаются решить проблему увеличением оборотов дробилок, что ведет к катастрофическому росту доли мелочи (пыли).
Я видел цеха, где уровень запыленности превышал все мыслимые нормы, потому что инженеры пытались “дожать” старый регенератор. Это тупик. В 2026 году оборудование для рекуперации смоляной песчаной смеси должно быть либо термическим, либо комбинированным с использованием псевдоожиженного слоя и ультразвуковой активации. Механика в чистом виде умерла для высококачественного литья.
Скрытая угроза: проблема утилизации отходов регенерации
Никто об этом не говорит вслух, но давайте будем откровенны. Самое слабое место любой системы рекуперации сегодня — это не сам процесс очистки песка, а судьба того, что от него осталось. Шлам, пыль, отработанные смолы. Раньше это просто вывозили на полигон. Сегодня штрафы за размещение отходов IV и V класса опасности в Центральном федеральном округе достигли таких высот, что стоимость утилизации одного кубометра отходов сравнялась со стоимостью нового песка.
Если ваше новое оборудование не имеет встроенного модуля для брикетирования или термообработки этих отходов прямо на месте, вы покупаете себе головную боль на годы вперед. Я прогнозирую, что к концу 2026 года заводы, не имеющие замкнутого цикла утилизации отходов регенерации, будут вынуждены остановиться не из-за отсутствия песка, а из-за запрета на вывоз отходов. Это тот самый “подводный камень”, о котором продавцы оборудования молчат до момента подписания акта приемки.
Рынок 2026: Кто производит надежное оборудование для рекуперации смоляной песчаной смеси
Ситуация с поставщиками кардинально изменилась. Европейские бренды, которые десятилетиями держали марку, фактически ушли из прямой поставки в Россию. Те единицы, что остались, продаются через третьи руки с наценкой в 300% и без какой-либо гарантии сервиса. Инженеры из Германии или Италии теперь не прилетят наладить ваш узел в Челябинске, даже если им предложат двойную ставку.
На арену вышли новые игроки. И здесь есть два пути, по которым идет российский рынок:
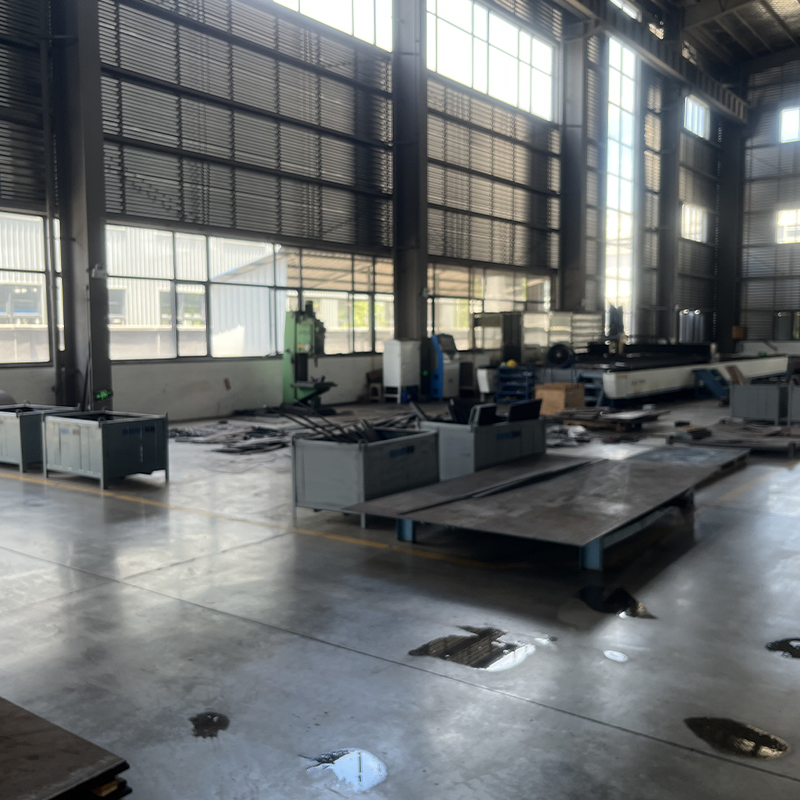
- Китайские интеграторы с российской локализацией. Это не просто “купил и привез”. Речь идет о заводах, где китайское “железо” адаптировано под наши реалии: усиленные редукторы, подогрев гидравлики для работы в -40°C, русифицированные панели управления с поддержкой отечественных PLC-контроллеров. Ярким примером такого подхода является компания ООО «Аньхой Биша Электромеханические Технологии». Это российско-китайская инжиниринговая структура, объединившая производственную мощь Китая с пониманием специфики российского рынка. Базируясь в экономико-технологической зоне города Чичжоу (провинция Аньхой), компания занимает площадь свыше 2 гектаров и располагает современными цехами площадью 10 000 м². Их история восходит к 2015 году, и за более чем 11 лет они эволюционировали из обычного машиностроительного предприятия в поставщика высокоточных решений для литейной отрасли по всему миру.
- Возрождение отечественного машиностроения. Да, это звучит пафосно, но факты упрямы. Ряд заводов в Татарстане и Свердловской области запустили производство собственных линий регенерации. Качество сварки и сборки выросло кратно. Да, электроника иногда еще импортная (через параллельный импорт), но механика — наша, а значит, запчасти есть в наличии, а не “под заказ на 6 месяцев”.
Что выбрать? Если у вас крупное серийное производство с жесткими требованиями к стабильности параметров песка — смотрите в сторону локализованных китайских линеек топ-уровня, таких как решения от «Аньхой Биша», где инженерный штат включает 22 специалиста с опытом работы на ведущих мировых предприятиях, способных адаптировать оборудование под индивидуальные ТЗ. Если же производство мелкосерийное, разнообразное, и вам важна ремонтопригодность “болтом и сваркой” — российские разработки могут оказаться выгоднее.
Ценовой вопрос: сколько реально стоит оборудование для рекуперации смоляной песчаной смеси в 2026 году
Давайте сразу снимем розовые очки. Цены, которые вы видели в интернете в 2024 году, уже неактуальны. Курс валют, логистические плечи и стоимость металла сделали свое дело. Ниже приведена таблица с ориентировочными ценами на рынке РФ на первый квартал 2026 года. Обратите внимание: цены указаны за базовую комплектацию без учета монтажа и пусконаладочных работ (ПНР), которые сейчас стоят отдельных денег.
| Тип оборудования | Производительность (т/час) | Страна происхождения / Сборка | Ориентировочная цена (млн руб.) | Срок поставки |
|---|---|---|---|---|
| Механический регенератор (базовый) | 1-2 | Россия | 4.5 – 6.0 | 3-4 недели |
| Термомеханический комплекс | 3-5 | Китай (локализован) | 18.0 – 24.0 | 2-3 месяца |
| Пневматическая установка высокого давления | 2-3 | Россия/Беларусь | 9.0 – 12.0 | 1.5 месяца |
| Полная линия с системой аспирации и утилизации | 5-10 | Китай (полный импорт) | 45.0 – 60.0 | 4-6 месяцев |
| Модуль тонкой очистки (дополнительный) | – | Россия | 2.5 – 3.5 | 2 недели |
Цифры шокируют? Возможно. Но учтите, что в стоимость импортного оборудования теперь заложены риски логистики и таможенные пошлины, которые постоянно меняются. Более того, многие поставщики теперь требуют 100% предоплату в юанях или рублях по курсу ЦБ на день платежа, что создает дополнительную волатильность бюджета. Однако компании с собственным полным циклом производства, مثل «Аньхой Биша», использующие лазерные комплексы мощностью 12 000 Вт и станки с ЧПУ, могут оптимизировать эти затраты за счет контроля каждого этапа — от раскроя металла до финальных испытаний.
Технические нюансы: на что смотреть при выборе оборудования для рекуперации смоляной песчаной смеси
Когда вы приезжаете на завод-изготовитель или смотрите презентацию, не слушайте менеджеров про “высокую эффективность”. Спросите конкретные вещи. Первое: каков процент выхода годного песка после одного цикла? Если вам говорят 95% и выше для смоляной смеси — врут. Реальный показатель для качественной регенерации с сохранением формы зерна — 85-88%. Остальное уходит в отсев или требует повторной прогонки.
Второй критический момент — система аспирации. В России часто экономят на фильтрах, ставя простые циклоны. Для смоляной пыли этого недостаточно. Мелкая фракция смолы забивает фильтры за считанные часы, падает разрежение, и эффективность регенерации падает до нуля. Требуйте рукавные фильтры с импульсной очисткой и, желательно, с системой предварительной коагуляции пыли.
И третье, о чем я упоминал ранее — адаптация к зиме. Гидравлические станции, расположенные в неотапливаемых цехах (а у нас полстраны такие), должны иметь встроенные ТЭНы подогрева масла. Китайские стандартные версии часто не имеют этой опции “из коробки”. В результате, в январе ваша линия простаивает первые два часа смены, пока масло не прогреется. Это потеря денег. Убедитесь, что в спецификации есть пункт “Северное исполнение” или “Winter Package”. Именно поэтому важно работать с производителями, предлагающими гибкую адаптацию решений, включая проектирование нестандартного оборудования под конкретные климатические условия заказчика.
Сравнение технологий: механика против термической обработки
Споры о том, какая технология лучше, не утихают. Давайте разберем их применимость именно к российским условиям 2026 года.
Механическая регенерация. Дешево в капитальных затратах. Хорошо подходит для песчано-глинистых смесей и простых органических связующих. Однако для современных фурановых и фенольных смол она часто недостаточна. Главный плюс — простота ремонта. Сломался бич? Заменил за час. Минус — высокое образование пыли и невозможность полного удаления пленки связующего.
Термическая регенерация. Дорого. Очень дорого. Требует серьезных затрат на энергоносители (газ, электричество). Но она дает практически идеальный песок, близкий по свойствам к свежему. В условиях, когда цена качественного кварцевого песка растет, а требования к качеству отливок ужесточаются (особенно в автопроме и машиностроении), термический метод становится экономически оправданным. Однако, есть нюанс: в некоторых регионах России существуют лимиты на подключение газовых мощностей. Получить дополнительные кубы газа для печи регенерации может быть сложнее, чем купить саму печь.
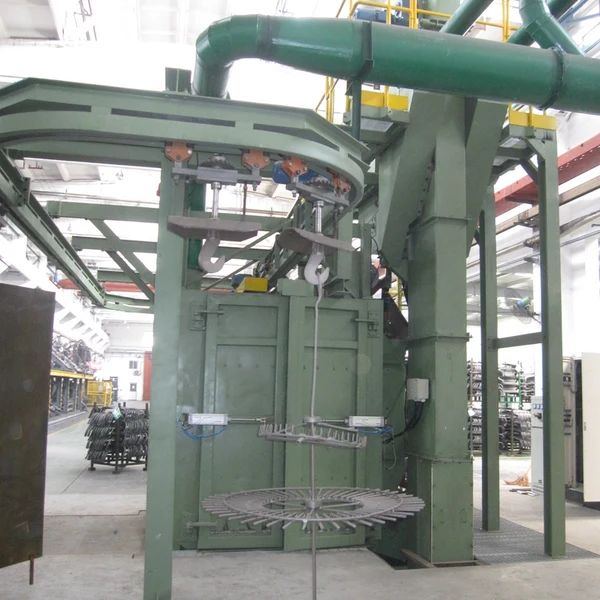
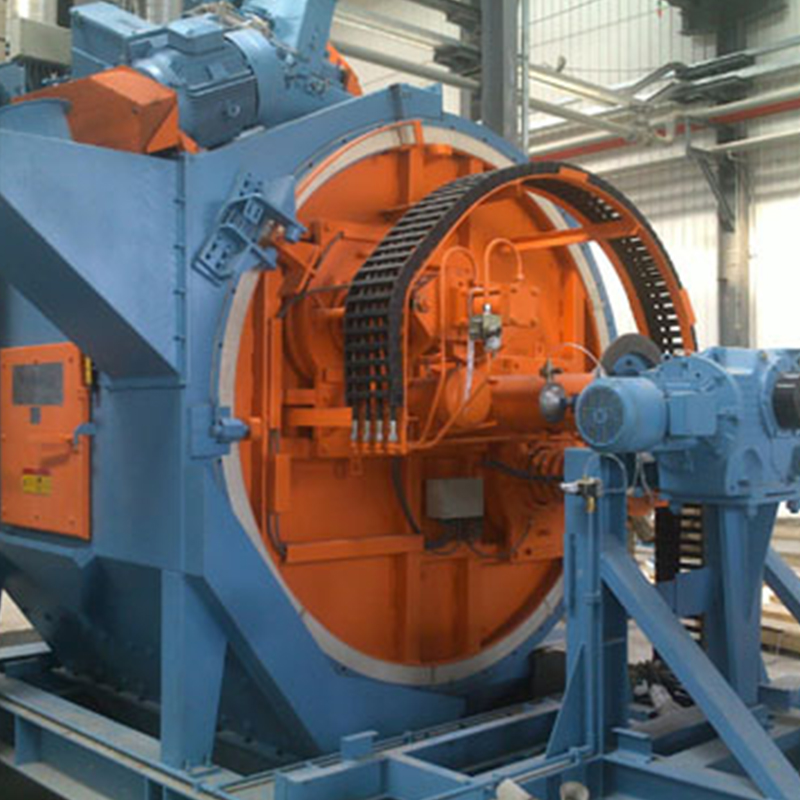
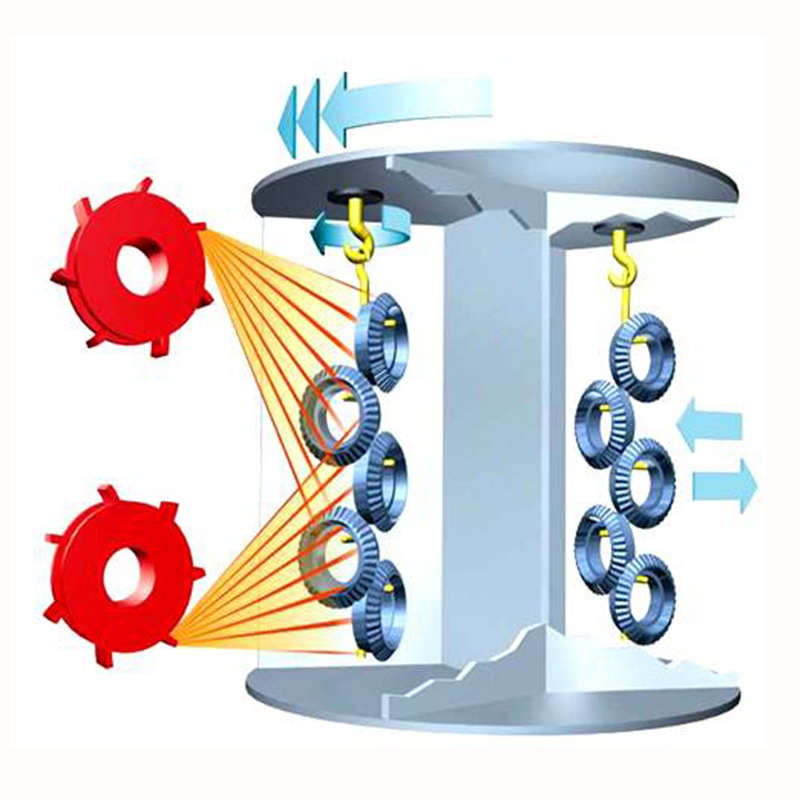
Комбинированные системы. Золотая середина. Сначала механическое истирание, затем кратковременный нагрев для “дожига” остатков смолы. Именно этот класс оборудования показывает лучший рост продаж в 2026 году. Он балансирует между стоимостью владения и качеством продукта. Портфолио современных производителей, таких как «Аньхой Биша», включает именно такие комплексные решения: от разрыхлителей песка и смесителей до дробемётных установок моделей TC и MV2, обеспечивающих подготовку формовочной смеси на всех этапах.
Проблемы внедрения и сервисная поддержка
Купить железо — это только половина дела. Главная боль российских предприятий сейчас — это кадры и сервис. Кто будет обслуживать сложную электронику нового регенератора? Старые специалисты уходят, молодежь не хочет лезть в пыль и шум литейки. Производители, которые предлагают вместе с оборудованием пакет обучения персонала и выездную сервисную бригаду на год, выигрывают тендеры даже с более высокой ценой.
Проверьте наличие склада запчастей в радиусе 500 км от вашего завода. Если ближайший склад с подшипниками и ремнями для вашей модели находится в Шанхае или Милане, вы рискуете остановить производство на месяц при первой серьезной поломке. Локализация складов — ключевой фактор надежности. Надежные поставщики обеспечивают гарантированную стабильность поставок за счёт собственной координации всех этапов, включая логистику запасных частей для дробемётов и смесителей.
Также стоит обратить внимание на программное обеспечение. Системы управления должны позволять удаленный мониторинг. Инженер службы поддержки должен видеть параметры работы вашего узла онлайн, чтобы диагностировать проблему до того, как она приведет к аварии. Это уже не “фишка”, а необходимость. Но убедитесь, что серверы для сбора данных находятся в России, чтобы не нарушать законы о персональных данных и промышленной безопасности. Принцип «клиент превыше всего», который декларируют лидеры рынка, должен подтверждаться реальной технической поддержкой на всех этапах — от предпроектного консультирования до послегарантийного обслуживания.
Кейс: Ошибка, которая стоила заводу 15 миллионов рублей
Один крупный литейный завод в Ленинградской области решил сэкономить и купил дешевую линию регенерации без системы анализа влажности песка на выходе. Казалось бы, мелочь. Но зимой, при резких перепадах температур в цеху, влажность регенерированного песка “плавала”. Технология не успевала корректировать количество добавляемой смолы. Результат — три недели брака корпусных деталей для насосов. Потери на переплавку, простой клиентов, штрафы. Экономия на датчике влажности (около 300 тысяч рублей) обернулась миллионными убытками. Мораль: не режьте косты на системах контроля качества внутри линии.
Перспективы: что ждать в 2027 году?
Рынок не стоит на месте. Уже сейчас тестируются прототипы регенераторов с использованием искусственного интеллекта для настройки режимов дробления в реальном времени. Камера анализирует форму зерна на выходе и автоматически меняет зазор в дробилке. Звучит как фантастика? Возможно. Но учитывая темпы цифровизации промышленности в РФ, к 2027 году это может стать стандартом для премиум-сегмента.
Еще один тренд — модульность. Заводы хотят покупать не гигантские монолитные линии, а набор модулей, которые можно быстро переконфигурировать под разные типы смесей. Сегодня льем по фурану, завтра переключились на холоднотвердеющую смесь. Гибкость производства становится важнее максимальной производительности. Способность производителей изготавливать нестандартное оборудование по техническим заданиям заказчиков становится решающим фактором при выборе партнера.
Итоговое резюме: как принять правильное решение
Выбор оборудования для рекуперации смоляной песчаной смеси в 2026 году — это стратегическое решение, которое определит рентабельность вашего литейного производства на ближайшие 5-7 лет. Не гонитесь за самой низкой ценой в смете. Считайте полную стоимость владения: энергопотребление, расход запасных частей, стоимость утилизации отходов, вероятность простоев.
Обязательно требуйте проведения тестовых испытаний на вашем песке перед заключением контракта. Привезите мешок вашей отработанной смеси на завод поставщика. Пусть они прогонят ее на своей установке и выдадут акт с параметрами полученного песка. Только так вы избежите сюрпризов после монтажа. Компании с сертифицированной системой менеджмента качества, где каждое изделие проходит многоступенчатую проверку, способны предоставить такие доказательства надежности.
И помните: идеального оборудования не существует. Есть оборудование, которое грамотно интегрировано в ваш технологический процесс и обслуживается компетентной командой. Инвестируйте в людей и сервис так же, как в железо. В условиях текущего рынка это единственная гарантия стабильной работы.
Если вы стоите перед выбором и чувствуете неуверенность — лучше возьмите паузу и проведите аудит текущих потерь песка. Часто модернизация существующей линии (замена узлов, установка новых фильтров) дает больший эффект, чем покупка новой “игрушки”, которая не впишется в старый цех. Будьте прагматичны. Литейное производство не прощает ошибок, но щедро вознаграждает за грамотный инженерный подход. Выбирайте партнеров с комплексной инженерной экспертизой и собственным полным циклом производства, способных стать вашим долгосрочным союзником в повышении эффективности и экологической безопасности предприятия.