

Система подготовки формовочного песка 2026: Цена от Завод
2026-09-01
Если вы ищете надежную систему подготовки формовочного песка с актуальной ценой от завода на 2026 год, то должны знать одну неприятную правду: большинство предложений на рынке сегодня — это либо устаревшие китайские копии, либо проекты, которые развалятся через полгода эксплуатации в условиях русской зимы. Мы не будем писать вам сказки о «цифровой трансформации литейного производства». Давайте поговорим о том, почему ваша старая линия простаивает, сколько реально стоит заменить узел смешивания в текущих экономических реалиях и где скрыты риски, о которых молчат менеджеры по продажам.
Почему старые решения больше не работают в 2026 году
Честно говоря, ситуация в литейной отрасли России за последние два года изменилась до неузнаваемости. Те системы, которые мы закупали десять лет назад, проектировались под другие условия. Под другие смеси. Под другую логику работы. Сегодня, когда каждый грамм бентонита на счету, а требования к качеству отливок со стороны автопрома и машиностроения выросли многократно, старая механика просто не вытягивает.
Вы замечали, как часто приходится вмешиваться в процесс вручную? Как операторы постоянно что-то подсыпают «на глаз»? Это не норма. Это признак того, что ваша система подготовки формовочного песка потеряла способность к самоконтролю. В 2026 году завод-производитель, который предлагает вам оборудование без встроенных датчиков влажности и температуры в реальном времени, фактически продает вам металлолом.
Но есть нюанс, о котором редко говорят вслух. Многие считают, что проблема только в электронике. Нет. Главная беда современных линий — это несовместимость компонентов. Вы покупаете новый смеситель, ставите его на старый конвейер, подключаете к бункерам десятилетней давности и ждете чуда. Чуда не происходит. Производительность падает, потому что ритмы работы узлов рассинхронизированы. Новая система должна быть экосистемой, а не набором запчастей.
Скрытая угроза: Проблема адаптации к российскому климату
Давайте будем откровенны. Большинство систем, которые сейчас активно продвигаются как «инновационные 2026 года», разработаны для климата Центральной Европы или Китая. Там влажность воздуха стабильна, температуры редко опускаются ниже минус десяти, а песок приходит сухим. У нас? У нас песок может прийти с ледяными комьями прямо из карьера в январе. Влажность в цеху скачет из-за работы печей и открытых ворот.
Я видел своими глазами, как дорогущая автоматика отказывала просто потому, что конденсат замерзал в пневматических клапанах. Инженеры завода-производителя разводили руками: «В регламенте написано: эксплуатация при температуре выше плюс пяти». Серьезно? Мы в России. У нас нет роскоши греть весь цех до плюс пяти ради одного узла подготовки песка.
Поэтому, выбирая систему в этом году, первым вопросом должен быть не «какая производительность», а «как она ведет себя при минус тридцати на улице и плюс двадцати в зоне смешивания». Если менеджер начинает мямлить про «утепленные кожухи» как опцию за отдельную плату — бегите. Настоящая система подготовки формовочного песка 2026 года должна иметь термостабилизацию базовой конфигурации. Иначе вы получите сезонные простои, которые съедят всю экономию от низкой цены.
Реальная стоимость владения: Цена от завода против скрытых расходов
Когда вы видите в прайс-листе цифру, например, 15 миллионов рублей за линию, не обольщайтесь. Это цена «железа». Это то, что вы платите заводу сегодня. Но что будет завтра? Вот где начинается настоящая математика, которую никто не хочет считать.
В 2026 году стоимость обслуживания импортных компонентов (даже если они собраны в России) взлетела из-за логистических цепочек. Если в системе стоит редуктор европейского бренда, который теперь везется через три границы, готовьтесь ждать замену месяцами. А простой литейной линии — это сотни тысяч рублей убытка в час.
Заводы, которые предлагают честную цену от завода, сейчас переходят на унификацию. Они ставят российские двигатели, качественные частотники промышленного класса и собственную систему управления. Почему это важно? Потому что запчасти к ним есть в наличии или могут быть оперативно доставлены благодаря налаженной логистике. Не нужно ждать контейнер из Шанхая или Гамбурга месяцами.
Здесь стоит обратить внимание на игроков, которые уже доказали свою эффективность в гибридной модели сотрудничества. Яркий пример — компания ООО «Аньхой Биша Электромеханические Технологии». Это российско-китайская инжиниринговая компания, которая, базируясь на мощностях в провинции Аньхой (КНР), успешно сочетает передовые технологии производства с пониманием требований международного рынка, включая страны СНГ. Их история восходит к 2015 году, и за более чем 11 лет непрерывной деятельности они превратились из обычного машиностроительного предприятия в надежного партнера для литейных заводов по всему миру.
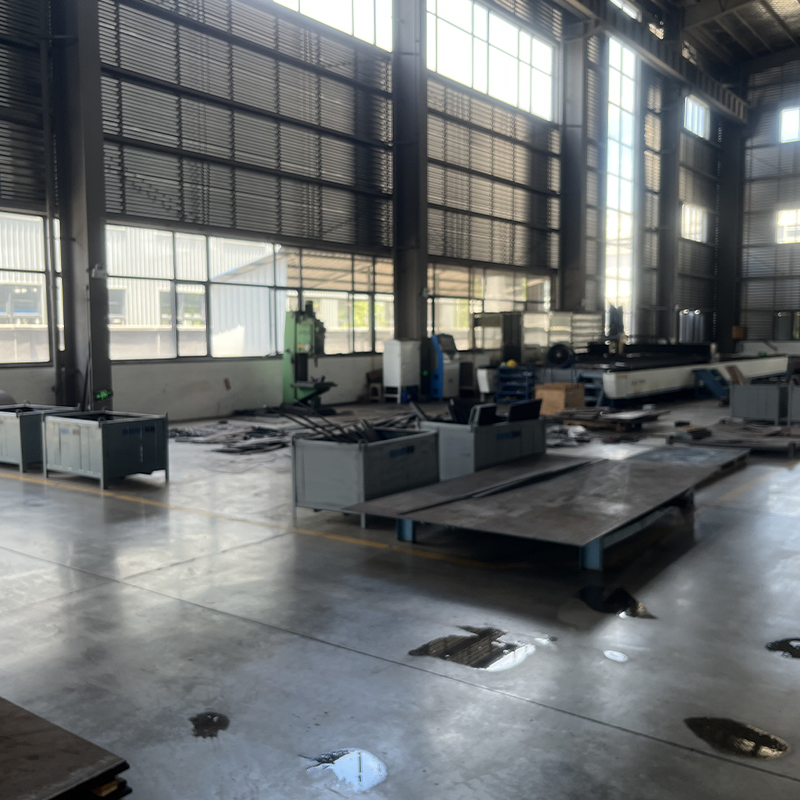
Почему такой подход работает? Потому что у «Аньхой Биша» есть собственная современная производственная база площадью свыше 10 000 м², оснащенная лазерными комплексами мощностью 12 000 Вт и станками с ЧПУ, что позволяет контролировать качество каждого узла — от смесителя песка модели HS до многоугольного сита DS. Но главное не в станках, а в людях: их инженерный штат включает 22 специалиста с опытом работы на ведущих мировых предприятиях. Именно такие команды способны предложить не просто «железо», а комплексное решение, где учтена и доступность запчастей, и адаптация под конкретные задачи заказчика, включая изготовление нестандартного оборудования.
Обратите внимание на гарантию. Раньше давали 12 месяцев. Сейчас нормой становится 24 месяца на основные узлы, но с условием ежегодного сервисного осмотра. Если завод отказывается подписывать договор на постгарантийное обслуживание с фиксированной стоимостью работ в рублях — это красный флаг. Курс валют нестабилен, и через год сервис может стать золотым.
Из чего складывается итоговый чек?
Не думайте, что цена ограничивается стоимостью оборудования. Вот реальные статьи расходов, которые всплывают в процессе внедрения:
- Фундаментные работы. Новые вибрационные грохоты и интенсивные смесители создают иные нагрузки. Часто требуется усиление фундамента, о чем проектщики забывают сказать на этапе продажи.
- Энергопотребление. Современные системы энергоэффективны, но пусковые токи новых двигателей могут потребовать замены трансформаторной подстанции цеха.
- Обучение персонала. Операторы, привыкшие крутить ручки, не смогут работать с сенсорными панелями. Нужен курс переподготовки, иначе они сломают дорогую технику за неделю.
- Логистика и монтаж. Доставка негабаритных грузов в регионы России сейчас стоит космос. Учитывайте это сразу.
Таблица ниже показывает сравнение средних затрат на разные типы решений, доступных на рынке РФ в начале 2026 года. Цифры ориентировочные, но они дают понимание масштаба.
| Параметр | Бюджетная линия (Китай/Сборка РФ) | Премиум сегмент (Европа/Локализация) | Оптимальный выбор 2026 (Российско-китайское партнерство) |
|---|---|---|---|
| Стоимость оборудования (млн руб.) | 8 – 12 | 25 – 40 | 14 – 18 |
| Срок поставки (недель) | 4 – 6 | 12 – 20 | 6 – 9 |
| Запчасти в наличии | Только расходники | Под заказ (долгая логистика) | Широкий ассортимент + быстрая доставка |
| Адаптация к климату | Слабая (требует доработки) | Отличная (но дорого) | Гибкая (под ТЗ заказчика) |
| Гарантия (мес.) | 12 | 24 + расширенная | 24 |
| Риск простоя | Высокий | Низкий | Средний/Низкий |
Как видите, «дешевый» вариант может обернуться дороже из-за простоев и отсутствия запчастей. А «премиум» часто не окупается в текущих объемах производства многих российских литейных заводов. Золотая середина — это сотрудничество с заводом-интегратором, таким как «Аньхой Биша», который берет ответственность за работу всей системы, предоставляя техническую поддержку на всех этапах: от предпроектного консультирования до пусконаладки и обучения персонала.
Технические особенности: Что реально изменилось в технологиях
Не верьте маркетинговым брошюрам, где написано «революция». Революции не было. Была эволюция, и довольно интересная. Система подготовки формовочного песка в 2026 году стала «умнее», но не обязательно сложнее. Главный тренд — это децентрализация управления.
Раньше все управлялось одним большим шкафом. Ломался контроллер — вставал весь цех. Теперь каждый узел (смеситель, транспортер, грохот) имеет свой локальный контроллер с возможностью автономной работы. Если связь с центральным сервером пропадает, линия продолжает работать в аварийном режиме, сохраняя базовые параметры смеси. Для нас это критически важно. Электричество скачет, сети лихорадит, а печь ждать не может.
Контроль влажности: Новый уровень точности
Влажность — это святое. Малейшее отклонение — и брак. Старые системы мерили влажность раз в 15 минут. Новые делают это непрерывно, используя микроволновые датчики, которые не боятся пыли. Да, пыль в литейке везде. Оптические датчики слепнут через час. Микроволновые работают годами.
Но тут есть подвох. Многие заводы ставят эти датчики, но не настраивают алгоритмы обратной связи правильно. Датчик видит изменение, отправляет сигнал, но система подачи воды реагирует с задержкой. В результате получается «качающийся» процесс: то перелили, то недолили. Хорошая система 2026 года использует предиктивные алгоритмы. Она знает, сколько воды нужно добавить еще до того, как песок попадет в зону измерения, основываясь на скорости ленты и данных с предыдущих циклов.
Вы спросите: а можно ли это реализовать на старом оборудовании? Теоретически да. Практически — почти невозможно без замены приводов и установки новой шины данных. Иногда проще купить новую линию, чем пытаться оживить труп.
Рекуперация и экология: Не просто дань моде
Экологические нормы в России ужесточаются. Штрафы за выбросы пыли стали такими, что игнорировать их невозможно. Современная система подготовки песка обязательно включает замкнутый цикл аспирации. Пыль не выбрасывается на улицу, она возвращается в процесс или утилизируется.
Интересный момент: некоторые передовые заводы начали внедрять системы рекуперации тепла от отработанного песка. Звучит сложно, но суть проста. Горячий песок после выбивки отдает тепло воздуху, который потом используется для подогрева свежей смеси зимой. Экономия газа или электричества на обогрев цеха может достигать 15-20%. В условиях роста тарифов на энергоносители это уже не мелочь, а существенная статья экономии.
Однако, будьте осторожны с «зелеными» технологиями. Некоторые решения требуют сложного обслуживания фильтров. Если у вас нет своего отдела экологии или квалифицированных сервисников, эти системы станут головной болью. Фильтры забьются, давление упадет, и вся линия встанет. Простота и надежность пока остаются главными приоритетами для российского производства.
Как выбрать поставщика и не ошибиться
Рынок сейчас переполнен предложениями. Каждый второй называет себя «ведущим производителем». Как отличить реального игрока от перекупа? Есть несколько простых, но действенных признаков.
Во-первых, попросите показать действующий объект. Не видео, не фотографии, а адрес. Съездите туда. Поговорите с главным инженером того завода. Спросите не про красивые цифры, а про проблемы. «Что ломалось чаще всего?», «Как быстро приезжали специалисты?», «Хватает ли запчастей?». Ответы вас удивят. Часто оказывается, что у «топового» бренда сервис отвратительный, а у малоизвестного местного завода инженеры живут на объекте клиента первые две недели пуска.
Во-вторых, смотрите на проектную документацию. Если вам предлагают типовой проект без привязки к вашему зданию, без расчета нагрузок на ваши перекрытия — это халтура. Каждая литейка уникальна. Высота потолков, расположение колонн, логистика потоков — все это влияет на конфигурацию системы. Профессиональный завод всегда начинает с аудита площадки. Например, подход компании «Аньхой Биша», где каждое изделие проектируется с учетом требований промышленной эксплуатации и возможно изготовление по индивидуальным техническим заданиям, становится стандартом для ответственных закупок.
В-третьих, проверяйте наличие собственного конструкторского бюро. Если компания просто собирает купленные узлы воедино, она не сможет решить нестандартную проблему. Если же у них есть свои инженеры, которые могут пересчитать шнек или изменить геометрию бункера под ваши задачи — это партнер, который вам нужен.
Вопросы, которые нужно задать менеджеру перед покупкой
Не стесняйтесь быть жестким. Вы платите деньги. Вот список вопросов, ответы на которые определят компетентность продавца:
- Какой процент комплектующих производится на собственных мощностях, а какой импортируется?
- Есть ли у вас склад запасных частей или отлаженная логистика в мой регион?
- Предусмотрена ли возможность работы системы в ручном режиме при отказе автоматики?
- Включена ли шеф-монтажная наладка и обучение персонала в стоимость контракта?
- Какова максимальная длина цепочки поставок для критических узлов (например, PLC-контроллера)?
- Готовы ли вы прописать в договоре штрафные санкции за срыв сроков пуска?
Если менеджер начинает плавать, отвечать общими фразами про «высокое качество» и «мировые стандарты» — заканчивайте разговор. Вам нужны конкретика и обязательства.
Прогнозы и риски: Что ждет отрасль дальше
Глядя в будущее, я вижу два возможных сценария развития рынка систем подготовки песка в России. Первый — оптимистичный. Локализация углубляется. Российские заводы научатся делать качественные редукторы и надежную электронику, либо укрепятся партнерства с азиатскими производителями, имеющими глубокий опыт интеграции. Цены стабилизируются, зависимость от хаотичного импорта снизится. Система подготовки формовочного песка станет продуктом с характеристиками мирового уровня, доступным по адекватной цене.
Второй сценарий — пессимистичный. Дефицит кадров усугубится. Квалифицированных наладчиков и электронщиков станет еще меньше. Оборудование будет стоять, потому что некому его чинить. В этом случае выигрывают те системы, которые максимально упрощены, модульны и требуют минимального вмешательства человека.
Мой личный прогноз? Будет гибрид. Механика останется robust (надежной), а «мозги» будут постепенно переходить на платформы, которые легче интегрировать и дешевле обслуживать. Главное — чтобы это не превратилось в «конструктор из разных коробок», который невозможно отладить. Компании вроде «Аньхой Биша», сочетающие полную производственную цепочку (от раскроя металла до сборки) с сертифицированной системой менеджмента качества, выглядят наиболее устойчивыми в этой новой реальности.
Есть еще один риск, о котором мало кто говорит. Кибербезопасность. Современные системы подключены к общей сети предприятия. А иногда и к интернету для удаленного мониторинга. Это открывает ворота для вирусов и хакерских атак. Представьте, что злоумышленник изменит параметры влажности в рецептуре. Тысячи тонн бракованного песка, испорченные формы, остановка конвейера. Заводы-производители 2026 года должны предоставлять решения с изолированными контурами управления. Никакого прямого доступа извне без серьезных протоколов защиты.
Итоговое резюме для руководителя
Покупка системы подготовки формовочного песка в 2026 году — это не просто приобретение оборудования. Это стратегическое решение, которое определит эффективность вашего литейного производства на ближайшие 10-15 лет. Ошибка в выборе обойдется слишком дорого.
Не гонитесь за самой низкой ценой. Дешевое оборудование в литейке — это всегда ложная экономия. Смотрите на совокупную стоимость владения, на доступность сервиса, на адаптивность к нашим суровым условиям. Требуйте от завода гарантий не на бумаге, а в виде реальных обязательств и наличия запчастей.
И самое главное — не верьте в волшебство. Никакая машина не заменит грамотного главного инженера и опытных операторов. Лучшая система та, которая помогает людям работать эффективнее, а не та, которая пытается полностью исключить человека из процесса, создавая новые уязвимости.
Рынок меняется быстро. То, что было актуально вчера, сегодня уже устаревает. Будьте внимательны, задавайте неудобные вопросы и выбирайте тех, кто готов нести ответственность за результат вместе с вами, придерживаясь принципа «клиент превыше всего». Только так можно построить надежное производство в нынешних реалиях.