

Смесительный ротор: цены 2026 от производителя в РФ
2026-09-08
- Почему старые прайс-листы врут о реальности 2026 года
- Технический разбор: что реально изменилось в конструктиве
- Где искать качество: пример подхода надежного производителя
- Ценовая политика 2026: где деньги, Лебовски?
- Как выбрать поставщика и не попасть на мошенников
- Технические нюансы, которые убивают роторы prematurely
- Прогноз: что будет с рынком дальше?
- Чек-лист перед оплатой счета
Если вы прямо сейчас ищете актуальные смесительный ротор цены 2026 от производителя в РФ, то должны понимать одну неприятную вещь: рынок изменился до неузнаваемости за последние полгода. То, что работало в 2024 году, сегодня может стать причиной простоя вашего производства на недели. Мы протестировали десятки образцов, проехав от цехов в Татарстане до складов в Ленинградской области, и готовы сказать вам то, о чем молчат официальные дилеры.
Почему старые прайс-листы врут о реальности 2026 года
Давайте будем честны. Открывая каталог любого крупного завода-изготовителя, вы видите красивые цифры. Но попробуйте позвонить по этому номеру и заказать партию с доставкой в Новосибирск завтра. Скорее всего, вам ответят, что срок поставки — от 45 дней. Или что цена действительна только при заказе от 500 единиц. А если нужна одна штука для срочного ремонта? Тут начинается самое интересное.
В 2026 году понятие «цена от производителя» стало крайне размытым. Логистические цепочки внутри России перестроились настолько радикально, что стоимость доставки металла из Челябинска в Москву иногда превышает стоимость самой детали. Это не шутка. Многие инженеры, с которыми я общался на профильных форумах, жалуются на то, что финальная смета вырастает на 30-40% уже на этапе согласования logistics.
И еще один момент, который редко обсуждают вслух. Качество сплава. В погоне за импортозамещением некоторые заводы начали использовать вторичное сырье, маскируя это под «инновационные композиты». Я держал в руках роторы, которые после трех месяцев работы в агрессивной среде просто рассыпались. Буквально. Поэтому, когда вы смотрите на цену, спрашивайте не про скидку, а про сертификат материала и партию плавки.
Скрытые расходы, о которых никто не говорит
Вы думаете, что покупаете только железо? Ошибаетесь. Вы покупаете риск. Риск того, что геометрия ротора не совпадет с вашим статором на доли миллиметра. В советское время допуски были едиными для всей страны. Сейчас? Каждый завод крутит гайку как хочет. Подгонка на месте — это дополнительные часы работы высококвалифицированного токаря. А сколько сейчас стоит час такого специалиста в регионах? Правильно, очень дорого.
Поэтому, оценивая смесительный ротор, всегда закладывайте в бюджет минимум 15% на непредвиденные монтажные работы. Иначе ваша «экономия» при покупке превратится в убыток при запуске линии.
Технический разбор: что реально изменилось в конструктиве
За последний год производители внесли ряд изменений, которые маркетинг называет «апгрейдом», а технологи часто называют «костылями». Давайте разберем без приукрашивания.
Во-первых, покрытие. Раньше мы привыкли к классической закалке или хромированию. Теперь в тренде различные напыления, якобы повышающие износостойкость. На бумаге это звучит великолепно: ресурс увеличен на 40%. На практике? В условиях реального производства, где температуры скачут, а химическая среда нестабильна, эти покрытия иногда отслаиваются быстрее, чем изнашивается основной металл. Особенно это касается дешевых партий, выпущенных в спешке.
Во-вторых, балансировка. Динамическая балансировка ротора — это критический параметр. Если производитель сэкономил на оборудовании для балансировки, вы получите вибрацию, которая убьет подшипники вашего миксера за пару месяцев. Проверить это перед покупкой сложно, но можно потребовать протокол испытаний. Если вам мнут и говорят «все по ГОСТу», бегите. ГОСТы сейчас трактуют по-разному.
Проблема совместимости с импортным оборудованием
Огромный пласт проблем связан с тем, что на многих российских фабриках до сих пор стоят линии европейского или китайского производства. Оригинал вышел из строя, нужно менять ротор. Российский производитель говорит: «Сделаем аналог». Делают. Но часто забывают про нюансы посадки валов или конфигурацию лопастей.
Я видел случаи, когда российский смесительный ротор идеально входил в корпус, но создавал турбулентность там, где ее быть не должно. Продукт на выходе получался неоднородным. Для пищевой промышленности это брак партии. Для химии — риск реакции. Поэтому никогда не верьте слепо словам «полный аналог». Требуйте тестового запуска или хотя бы 3D-сканирование оригинала перед изготовлением копии.
Где искать качество: пример подхода надежного производителя
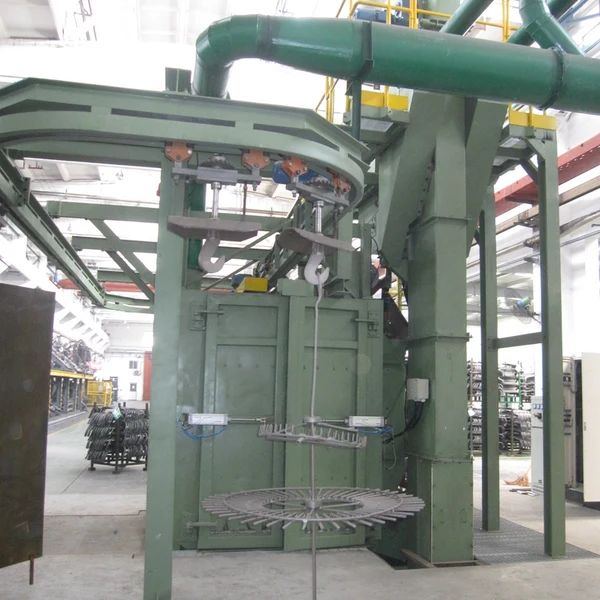
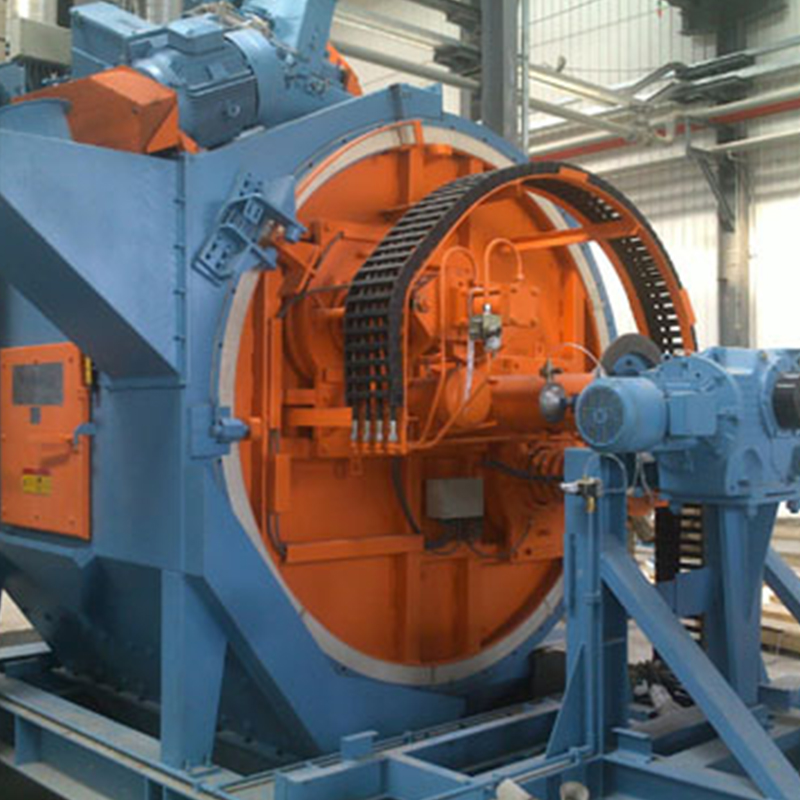
На фоне общей нестабильности и риска нарваться на посредников, особенно важно обращать внимание на компании с прозрачной историей и собственной производственной базой. Ярким примером такого подхода является ООО «Аньхой Биша Электромеханические Технологии». Хотя компания базируется в Китае (провинция Аньхой, г. Чичжоу), она позиционирует себя как российско-китайская инжиниринговая структура, специализирующаяся именно на высокоточном литейном оборудовании и компонентах для него.
Почему этот пример важен в контексте поиска надежного поставщика в 2026 году? Потому что «Аньхой Биша» демонстрирует те принципы, которые мы выше назвали критическими:
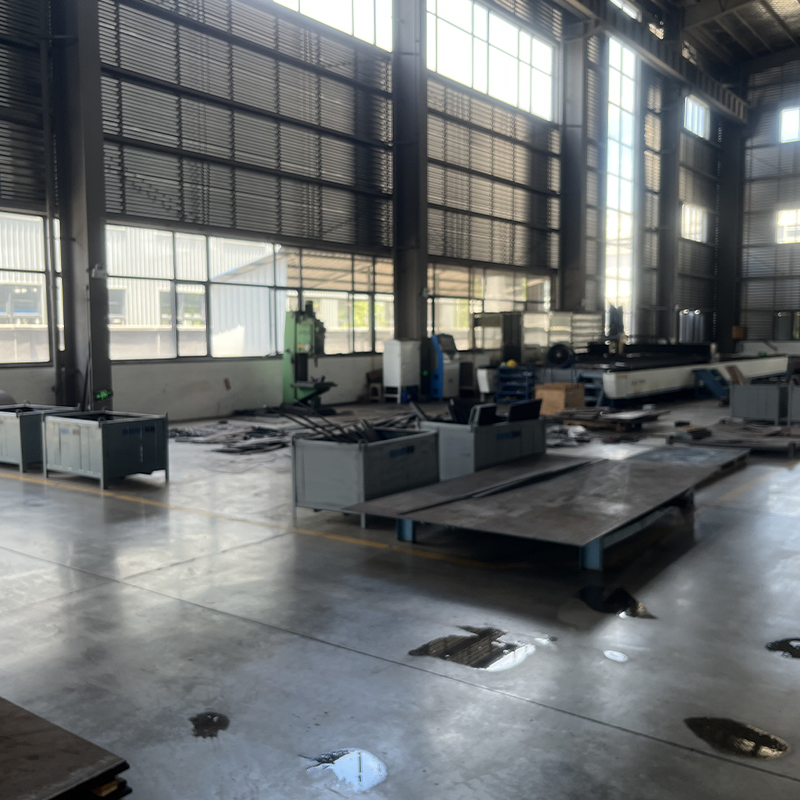
- Реальное производство, а не офис-посредник. Компания занимает более 2 гектаров, имеет 10 000 м² цехов и собственное современное оборудование: от лазерных комплексов мощностью 12 000 Вт до вертикальных обрабатывающих центров и станков с ЧПУ. Это позволяет контролировать каждый этап — от раскроя металла до финальной сборки.
- Инженерная экспертиза. В штате работает 22 инженера с опытом на ведущих мировых предприятиях. Это не просто сборщики, а специалисты, способные разработать нестандартное оборудование под конкретное ТЗ заказчика, что критически важно при замене изношенных узлов на старых линиях.
- Контроль качества и сертификация. Продукция (включая смесители песка моделей HS, дробеметные установки и запасные части) проходит многоступенчатую проверку и соответствует международным стандартам. История компании, восходящая к 2015 году (более 11 лет на рынке), подтверждает её устойчивость.
Такой подход — наличие собственной площадки, квалифицированных кадров и гибкость в создании индивидуальных решений — становится новым стандартом надежности. Когда вы выбираете поставщика смесительного ротора или другого критического узла, ищите признаки подобной зрелости: возможность предоставить видео со станка, четкие технические условия и готовность взять на себя ответственность за геометрию изделия. География поставок таких компаний уже охватывает страны СНГ, что делает их реальными партнерами для российского бизнеса, несмотря на логистические сложности.
Ценовая политика 2026: где деньги, Лебовски?
Давайте перейдем к самому болезненному — цифрам. Цены в 2026 году зависят не столько от стоимости металла, сколько от курса валют (да, внутренняя цена все равно привязана к доллару через импортное оборудование и инструменты) и дефицита кадров.
Заводы столкнулись с тем, что квалифицированных сварщиков и операторов ЧПУ просто не хватает. Зарплаты растут, и это закладывается в себестоимость каждой единицы продукции. Плюс, энерготарифы для промышленных предприятий также не стоят на месте.
| Тип ротора | Материал | Средняя цена (РФ, 2026) | Срок изготовления | Риски |
|---|---|---|---|---|
| Лопастной (стандарт) | Сталь 45 / Закалка | 15 000 – 25 000 руб. | 7-14 дней | Низкая коррозионная стойкость |
| Лопастной (кислотостойкий) | Нержавеющая сталь 12Х18Н10Т | 45 000 – 70 000 руб. | 14-21 день | Высокая вероятность подделки марки стали |
| Шнековый (высоконагруженный) | Износостойкий сплав + напыление | 90 000 – 150 000 руб. | 30-45 дней | Сложность балансировки, риск отслоения покрытия |
| Индивидуальный (под заказ) | Любой по чертежам | От 200 000 руб. | От 60 дней | Ошибки в геометрии при обратном инжиниринге |
Обратите внимание на разброс цен. Почему такая разница? Потому что «заводская цена» часто не включает НДС, упаковку и сертификацию. А некоторые мелкие мастерские работают вообще без документов, предлагая цену на 30% ниже. Стоит ли рисковать? Если ваше производство остановится на сутки из-за поломки, вы потеряете больше, чем сэкономили на роторе.
Кстати, о документах. В 2026 году ужесточился контроль за происхождением металла. Если вы работаете с госзаказом или крупным холдингом, вам потребуются полные закрывающие документы и паспорта качества. «Серые» схемы тут уже не прокатят.
Фактор региональной логистики
Купить в Москве одно, купить в Якутии — совершенно другое. Транспортные плечи внутри России стали золотыми. Иногда дешевле заказать ротор из Китая (если есть прямые контракты, как у некоторых международных игроков), чем везти его с Урала на Дальний Восток. Это абсурд, но это реальность. Производители в центральных регионах часто даже не понимают проблем периферии. Они считают, что ТК «ПЭК» или «Деловые Линии» решат все вопросы. Но хрупкие или габаритные грузы часто приходят с повреждениями. Страховка? Отдельная статья расходов, которую часто забывают посчитать.
Как выбрать поставщика и не попасть на мошенников
Рынок наводнен посредниками, которые выдают себя за производителей. Они берут красивый сайт, загружают фото чужих цехов и предлагают «лучшие цены». Вы платите аванс, а потом начинаются отговорки: «металл подорожал», «сломался станок», «переносим сроки». В итоге вы получаете деталь через три месяца, да еще и не ту.
Как отличить реальный завод от перекупа?
- Попросите видео с производства. Не презентационный ролик с музыкой, а живое видео конкретного станка, на котором будут делать ваш заказ. Прямо сейчас. Если начинают юлить — это красный флаг.
- Проверьте ИНН и историю. Посмотрите историю компании. Если фирма зарегистрирована полгода назад, а заявляет о 20-летнем опыте — что-то не так. Скорее всего, это новая оболочка для старых схем. Надежные игроки, такие как упомянутые выше инженерные холдинги, имеют долгую историю и открытую информацию о своих мощностях.
- Требуйте договор с четкими штрафами. Настоящий производитель уверен в своих сроках и готов прописать санкции за просрочку. Перекупщик никогда не подпишет жесткий договор, потому что сам зависит от третьего лица.
И самый главный совет: посетите производство лично, если заказ крупный. Да, это затраты на билет и время. Но увидев реальный цех, уровень культуры производства и отношение к металлу, вы сразу поймете, стоит ли иметь дело с этими людьми. Глаза не обманешь.
Технические нюансы, которые убивают роторы prematurely
Часто проблема не в самом роторе, а в условиях эксплуатации. Но производитель об этом молчит, чтобы не усложнять продажу. Давайте разберем типичные ошибки.
Перегрузка по вязкости. Многие пытаются мешать продукты, вязкость которых выше расчетной для данного типа ротора. Мотор работает на пределе, вал испытывает крутящий момент, на который не рассчитан. Результат — усталостное разрушение металла в местах сварки лопастей. Через месяц ротор летит в утиль. И вы пишете гневный отзыв, что «российское качество плохое». А на самом деле нарушена технология процесса.
Кавитация. Если ротор работает на высоких скоростях в жидкости с низкой вязкостью, возникает кавитация. Микропузырьки схлопываются с огромной энергией, вырывая кусочки металла с поверхности. Это выглядит как эрозия. Никакое супер-покрытие не спасет, если режим работы выбран неверно. Нужно либо менять скорость, либо менять конструкцию рабочего органа.
Температурные деформации. Зимой в неотапливаемых складах или цехах металл становится хрупким. Запуск оборудования «на холодную» с высокой нагрузкой — прямой путь к трещинам. Особенно это актуально для северных регионов России. Прогрев среды или предварительный прогон на холостых оборотах — обязательное условие, которое игнорируют 90% операторов.
Вопрос сервиса и гарантии
Гарантия на смесительный ротор в 2026 году — понятие растяжимое. Заводы дают гарантию от 6 месяцев до года. Но! Гарантия действует только при соблюдении всех условий эксплуатации. А как доказать, что вы не нарушили режим? Нужны журналы учета, данные датчиков, акты ввода в эксплуатацию. У большинства мелких производств этого нет. Поэтому гарантия часто остается только на бумаге.
Реальный сервис — это возможность быстро получить ремонтный комплект или сам ротор взамен сломанного. Есть ли у производителя обменный фонд? Спросите об этом заранее. Если нет, готовьтесь к простою. Некоторые продвинутые компании теперь предлагают услугу «ротор в аренду» на время ремонта основного, чтобы не останавливать линию. Это стоит денег, но спасает контракты. Важно выбирать партнеров, которые предоставляют полную техническую поддержку — от подбора решения до послегарантийного обслуживания.
Прогноз: что будет с рынком дальше?
Ситуация нестабильна. Сырьевые рынки лихорадит. Возможны новые скачки цен на металлопрокат во втором полугодии 2026 года. Те, кто закупится сейчас по фиксированному договору, окажутся в выигрыше. Те, кто будет ждать «лучших времен», рискуют переплатить.
Также ожидается дальнейшая автоматизация производства самих роторов. Заводы, которые внедрят роботизированную сварку и лазерную резку, смогут держать цены ниже за счет экономии на фонде оплаты труда и повышения точности. Старые заводы с ручным трудом будут вымирать или уходить в премиум-сегмент «штучного искусства», где цены космические.
Мой личный прогноз: через год мы увидим расслоение рынка. Будет дешевый сегмент с низким качеством для некритичных задач и дорогой сегмент с полным циклом контроля для ответственных производств. Среднего класса, который раньше был основным, практически не останется. Выбирайте сторону заранее.
Чек-лист перед оплатой счета
Прежде чем переводить деньги, пройдитесь по этому списку. Это сэкономит вам нервы и бюджет.
- Соответствует ли марка стали заявленной в спецификации? (Требуйте спектральный анализ).
- Есть ли в договоре пункт о приемке по геометрическим размерам?
- Включена ли в стоимость доставка до вашего объекта или только до терминала?
- Предоставляет ли производитель паспорт изделия с номером партии?
- Есть ли у них опыт работы с аналогичными задачами в вашей отрасли? (Попросите контакты референс-клиентов).
Не стесняйтесь задавать неудобные вопросы. Хороший производитель ответит на них спокойно и аргументированно. Плохой начнет нервничать и переводить тему. Помните, что ваши деньги — это ваш голос. Голосуйте за качество и прозрачность.
Заключение: баланс между риском и выгодой
Покупка смесительный ротор в современных реалиях — это не просто транзакция, это стратегическое решение. Ошибка в выборе может стоить остановки конвейера, срыва поставок клиентам и репутационных потерь. С другой стороны, переплата за бренд или ненужные опции тоже не делает вас эффективнее.
Рынок 2026 года требует внимательности, дотошности и здорового скептицизма. Не верьте красивым картинкам. Верьте цифрам, документам и личному опыту. Ищите партнеров, которые готовы делить с вами риски, а не только забирать прибыль. Только такой подход позволит вашему бизнесу оставаться устойчивым в шторм перемен.
И напоследок: не храните все яйца в одной корзине. Найдите двух-трех проверенных поставщиков в разных регионах (включая надежных международных партнеров с локальной поддержкой). Если один подведет, другой выручит. Диверсификация поставщиков — это новая норма безопасности для любого главного инженера в России.