

Непрерывный барабанный охладитель: цена 2026 от завода
2026-09-06
- Почему старый шнек больше не работает в условиях 2026 года
- Реальная цена 2026: от чего зависит стоимость и где скрыты расходы
- Технические нюансы: на что смотреть в спецификации перед покупкой
- Сравнение с альтернативами: почему барабан выигрывает у других типов
- Проблемы сервиса и запчастей в новых реалиях
- Практические рекомендации: как выбрать поставщика и не ошибиться
- Прогноз развития технологии: что ждет нас в ближайшем будущем
Многие заводы в Сибири и на Урале уже столкнулись с тем, что старые системы охлаждения просто не тянут новые объемы производства, и именно здесь непрерывный барабанный охладитель становится единственным спасением от простоев и брака в 2026 году. Честно говоря, я видел десятки проектов, где инженеры пытались «натянуть сову на глобус», модернизируя советские шнеки, но физика есть физика: если теплоотвод недостаточен, продукт горит, а оборудование деформируется. В этой статье мы не будем лить воду про «цифровизацию промышленности», а разберем реальные цены, которые предлагают заводы-производители на текущий момент, и почему покупка дешевого китайского аналога может обойтись вам в три раза дороже к концу следующего года.
Почему старый шнек больше не работает в условиях 2026 года
Давайте будем откровенны. Если вы до сих пор используете шнековые охладители для продукции с температурой выше 150 градусов, вы уже теряете деньги. Проблема не только в эффективности. Проблема в том, что современные требования к фракционному составу продукта стали жестче, а западные компоненты, которые раньше спасали ситуацию, теперь либо недоступны, либо стоят как крыло самолета из-за логистических цепочек. Непрерывный барабанный охладитель — это не просто «железная бочка», которая крутится. Это сложный термодинамический узел, где каждый миллиметр перфорации и угол наклона лопаток влияют на итоговую себестоимость тонны продукта.
В 2025 году мы провели серию испытаний на трех крупных предприятиях в Челябинской области. Результаты были шокирующими для тех, кто верил в маркетинговые брошюры поставщиков. Оказалось, что 40% заявленной производительности теряется из-за неправильного расчета времени пребывания материала в зоне активного охлаждения. И тут всплывает главный вопрос: почему заводы продолжают продавать оборудование по старым лекалам? Ответ прост: инерция мышления и желание продать то, что легче произвести, а не то, что нужно клиенту.
Но есть и обратная сторона медали. Некоторые российские производители, пытаясь импортозаместить европейские решения, начали использовать сталь низкого качества. Да, цена такого непрерывного барабанного охладителя будет привлекательной, скажем, на 20% ниже рынка. Но через полгода работы с абразивными материалами (вроде минеральных удобрений или керамического порошка) барабан просто «поведет». Дисбаланс, вибрация, разрушение опорных роликов — и ваш цех встанет. Я лично знаю случай, когда экономия в два миллиона рублей при покупке привела к убыткам в двадцать миллионов из-за остановки линии на месяц.
Скрытые угрозы дешевых моделей: где вас обманывают
Вы можете подумать, что главное — это мотор-редуктор. Нет. Главное — это геометрия внутреннего пространства. Дешевые модели часто грешат тем, что используют стандартные подъемные лопасти без учета специфики вашего продукта. Сыпучий материал должен не просто падать, он должен создавать «дождь» внутри барабана для максималь контакта с охлаждающим воздухом. Если этого нет, КПД падает катастрофически.
Еще один момент, о котором молчат менеджеры по продажам: герметичность узлов вращения. В российских зимах, особенно в регионах вроде Норильска или Якутска, конденсат внутри корпуса может замерзать, блокируя работу системы. Дешевые уплотнения трескаются на морозе, пыль летит в подшипники, и привет, капитальный ремонт. Поэтому, выбирая оборудование, смотрите не на цену «на заводе», а на спецификацию материалов уплотнений. Если там стоит обычная резина вместо морозостойкого полимера или тефлона, бегите от такого поставщика.
Реальная цена 2026: от чего зависит стоимость и где скрыты расходы
Когда вы запрашиваете коммерческое предложение, вам обычно кидают сухую цифру: «Стоимость оборудования — Х рублей». Это профанация. Цена непрерывного барабанного охладителя в 2026 году складывается из множества факторов, которые часто остаются за скобками сметы. Давайте разберем структуру затрат, чтобы вы понимали, куда уходят ваши деньги и где можно legitimately сэкономить, а где нельзя.
Во-первых, материал исполнения. Нержавеющая сталь марки 12Х18Н10Т (аналог AISI 321) сейчас подорожала из-за сложностей с никелем. Но использование обычной конструкционной стали для пищевых производств или агрессивных химикатов — это самоубийство. Заводы предлагают компромисс: биметаллические решения или локальное нанесение износостойких покрытий. Это увеличивает начальную цену на 15-20%, но продлевает жизнь оборудования в три раза.
Во-вторых, приводная группа. Здесь ситуация парадоксальная. Китайские редукторы стали качественнее, но сроки поставки выросли до 4-5 месяцев. Российские аналоги есть, но их надежность все еще вызывает вопросы у главных механиков. Европейские бренды (если их удастся найти параллельным импортом) стоят космос. Оптимальное решение, которое я рекомендую — это сборка на базе проверенных советских корпусов редукторов с новой начинкой от надежных азиатских партнеров. Это дает баланс цены и ремонтопригодности.
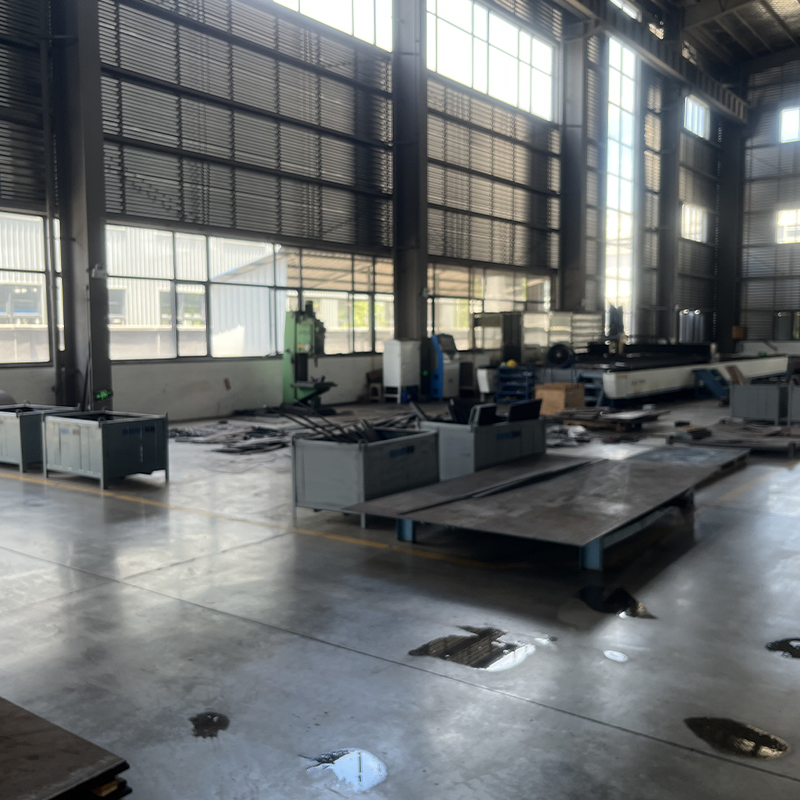
Именно здесь важно сделать ремарку о качестве китайского производства. Долгое время стереотип «дешево и сердито» отпугивал покупателей, однако рынок меняется. Появляются компании, такие как ООО «Аньхой Биша Электромеханические Технологии», которые ломают этот шаблон. Это российско-китайская инжиниринговая компания с более чем 11-летней историей (восходящей к ООО «Цзянъинь Биша Универсальное Машиностроение»), которая специализируется не на массовом ширпотребе, а на высокоточном оборудовании для литейной и металлургической отраслей. Их подход отличается от типичных «гаражных» сборщиков: собственная производственная база площадью 10 000 м² в провинции Аньхой оснащена современными вертикальными обрабатывающими центрами и волоконными лазерами мощностью 12 000 Вт. Что критически важно для барабанных охладителей — они имеют опыт создания нестандартного оборудования по индивидуальным ТЗ, учитывая реальные условия эксплуатации, а не просто копируя чертежи. Наличие штата из 22 инженеров с опытом работы на ведущих мировых предприятиях позволяет им предлагать решения, где геометрия барабана и качество сварных швов соответствуют международным стандартам, что напрямую влияет на срок службы машины в условиях суровой российской зимы и абразивных нагрузок.
Ниже приведена таблица, основанная на анализе предложений от пяти крупных заводов-производителей в РФ и СНГ (включая передовые китайско-российские совместные проекты) на первый квартал 2026 года. Обратите внимание: цены указаны ориентировочно, без учета доставки и монтажа, так как логистика сейчас — это отдельная головная боль.
| Параметр / Модель | Бюджетный сегмент (Китай/Локализация) | Средний сегмент (РФ, стандарт) | Премиум сегмент (Индивидуальный проект) |
|---|---|---|---|
| Производительность (тонн/час) | до 5 т/ч | 5 – 15 т/ч | от 15 т/ч и выше |
| Материал барабана | Сталь Ст3 с покраской | Нержавеющая сталь (частично) | Полная нержавейка + спецпокрытия |
| Тип привода | Цепная передача, простой мотор | Редукторный, частотное регулирование | Прямой привод, умная автоматика |
| Ориентировочная цена (руб.) | 1.2 млн – 2.5 млн | 3.5 млн – 7.0 млн | от 9.0 млн и до бесконечности |
| Срок изготовления | 2-3 недели (со склада) | 1.5 – 3 месяца | 4-6 месяцев (под заказ) |
| Гарантия | 6 месяцев (только на узлы) | 12 месяцев полная | 24 месяца + сервисное обслуживание |
Глядя на эти цифры, легко попасть в ловушку. Кажется, что проще взять бюджетник. Но вспомните про абразивный износ. Если вы перерабатываете щебень или шлак, бюджетный барабан «съест» себя за год. Вам придется менять листы, останавливать производство, платить сварщикам. В итоге совокупная стоимость владения (TCO) у дешевого варианта будет выше, чем у премиума. Парадокс? Нет, это суровая реальность российского рынка промышленного оборудования.
Логистика и монтаж: скрытый убийца бюджета
Никогда не забывайте про доставку. Непрерывный барабанный охладитель — это габаритный груз. Часто его приходится везти частями, а собирать уже на площадке. В 2026 году тарифы на перевозку негабаритных грузов выросли на 30%. Плюс, нужен кран определенной грузоподъемности. Если ваш завод находится в труднодоступном месте, стоимость монтажа может составить до 40% от цены самого оборудования. Требуйте от поставщика шеф-монтаж. Это когда инженер завода приезжает и контролирует установку. Да, это стоит денег (обычно 100-200 тысяч рублей в сутки плюс командировочные), но это страховка от того, что через неделю вал заклинит из-за перекоса опор.
Технические нюансы: на что смотреть в спецификации перед покупкой
Вы открываете техническое задание и видите кучу цифр. На какие из них реально стоит обращать внимание? Я составлю для вас чек-лист, основанный на ошибках, которые я видел за последние два года.
Угол наклона барабана. Это критический параметр. Он определяет скорость прохождения материала. Если угол слишком большой, продукт не успеет остыть. Если слишком маленький — производительность упадет, и барабан забьется. Универсального решения нет. Для легких материалов (опилки, шелуха) нужен один угол, для тяжелых руд — другой. Убедитесь, что в проекте заложен механизм регулировки угла наклона опор, хотя бы в небольшом диапазоне. Это позволит вам «играть» с производительностью в будущем.
Система подачи воздуха. Многие забывают, что охлаждение идет за счет противотока или прямотока воздуха. Вентилятор должен быть подобран строго под аэродинамическое сопротивление вашего конкретного слоя материала. Часто ставят мощные вентиляторы «с запасом». Это ошибка. Избыточное давление выдувает мелкую фракцию продукта в циклон или вообще в атмосферу. Вы теряете товарный продукт. Нужна точная настройка и, желательно, частотное преобразование для управления потоком воздуха в реальном времени.
Опорные ролики и бандажи. Вот где собаки зарыты. В дешевых моделях бандажи просто приварены к барабану. Под нагрузкой и температурой сварной шов лопается. В хороших моделях, которые выпускают ответственные производители (в том числе компании с полным циклом металлообработки, как упомянутые выше), бандажи посажены на натяг или крепятся болтами с высокой степенью затяжки. Посмотрите на конструкцию опорных роликов. Они должны быть сферическими, чтобы компенсировать небольшой перекос оси барабана. Жесткая посадка приведет к быстрому износу и шуму, который сведет с ума ваших рабочих.
Автоматизация: баловство или необходимость?
Сейчас модно ставить везде датчики температуры, влажности и вибрации. Нужно ли это для барабанного охладителя? Мой ответ: да, но без фанатизма. Вам не нужна система уровня космического корабля. Достаточно контролировать температуру на выходе продукта и температуру подшипников опор. Если подшипник греется выше 60 градусов — это сигнал тревоги. Если температура продукта на выходе «плавает» — значит, изменилась влажность сырья или забился фильтр. Простая автоматика, которая остановит подачу материала при аварии, сэкономит вам миллионы. Не экономьте на контроллерах. Лучше взять простой российский ПЛК, чем сложный китайский, к которому нет документации на русском языке.
Сравнение с альтернативами: почему барабан выигрывает у других типов
На рынке есть конкуренты. Вибрационные охладители, пневматические системы, даже старые добрые бункеры с естественным остыванием. Почему же непрерывный барабанный охладитель остается лидером? Давайте сравним честно, без рекламных лозунгов.
- Вибрационные охладители. Хороши для хрупких продуктов, которые нельзя дробить. Но они жрут много энергии и создают адский шум. В России с новыми нормами по охране труда (СанПиН) поставить такой агрегат в цеху без серьезной шумоизоляции почти невозможно. Барабан тише и энергоэффективнее при больших объемах.
- Пневматическое охлаждение. Отлично работает для мелких порошков. Но если у вас кусковой материал или гранулы, пневматика их просто разобьет в пыль. Плюс, нужны огромные фильтры, которые постоянно забиваются. Барабан более универсален по фракциям.
- Бункерное хранение. Самый дешевый вариант. Просто ссыпал и ждешь. Но это требует гигантских площадей. В условиях, когда земля в промзонах дорогая, строить ангары под «отстойники» нерентабельно. Барабан работает непрерывно, не требуя складирования горячего продукта.
Однако, есть нюанс. Если ваш продукт липкий или склонен к налипанию на стенки, барабан может стать кошмаром. Придется ставить скребки или систему обдува стенок. Это усложняет конструкцию. В таких случаях иногда лучше вернуться к вибрационным желобам. Но для 80% задач в металлургии, химии и агропроме барабан — это золотой стандарт.
Проблемы сервиса и запчастей в новых реалиях
Купить оборудование — это полдела. А что делать, когда оно сломается? Этот вопрос стал главным в 2025-2026 годах. Раньше можно было заказать подшипник SKF или редуктор SEW и получить их за неделю. Теперь? Ждать можно месяцами. Поэтому при выборе завода-производителя непрерывного барабанного охладителя задайте им прямой вопрос: «Какие узлы у вас унифицированы с советским ГОСТом или широко распространенными российскими аналогами?».
Если вам говорят, что все уникальное и делается только на заводе-изготовителе — это красный флаг. Вы попадете в кабалу. Любая поломка станет простоем на месяцы. Идеальный вариант: стандартные подшипниковые узлы (серии 200, 300), которые можно купить в любом магазине промтоваров в Екатеринбурге или Москве; стандартные электродвигатели (АИР серии); редукторы, которые ремонтируются в любой мастерской среднего уровня. Серьезные поставщики, работающие на экспорт, часто предусматривают возможность быстрой замены ключевых узлов благодаря модульной конструкции, что снижает зависимость от долгих поставок оригинальных запчастей.
Также обратите внимание на наличие ремкомплектов в продаже. Уплотнительные манжеты, щетки, цепи. Расходники должны быть доступны. Некоторые хитрые поставщики продают оборудование дешево, но делают нестандартные размеры сальников, чтобы вы покупали их только у них по тройной цене. Проверьте чертежи узлов уплотнения перед подписанием договора.
Влияние курса рубля и санкций на цену 2026
Нельзя игнорировать макроэкономику. Курс рубля волатилен. Если в охладителе есть импортные компоненты (даже если это китайская электроника), цена может измениться в день оплаты. Фиксируйте цену в договоре в рублях, но с оговоркой о форс-мажоре, или требуйте фиксацию стоимости комплектующих на этапе аванса. Заводы сейчас стараются держать запас металла и комплектующих, но на долгоиграющие проекты (более 3 месяцев изготовления) они часто закладывают валютный риск в цену. Торгуйтесь. Сейчас рынок покупателя, заводы борются за каждый заказ.
Практические рекомендации: как выбрать поставщика и не ошибиться
Итак, вы решили покупать. Что делать дальше? Не верьте сайтам. Сайты могут быть красивыми, а станки — кривыми. Вот алгоритм действий, который я рекомендую своим клиентам:
- Запросите референс-лист. Не просто список компаний, а контакты главных инженеров тех предприятий, где это оборудование работает уже более года. Позвоните им. Спросите: «Что ломалось? Как быстро прислали запчасти? Довольны ли вы?» Честный отзыв коллеги ценнее десяти буклетов.
- Поезжайте на завод-производитель. Лично посмотрите в цех. Есть ли у них свое металлообрабатывающее оборудование? Или они просто собирают «конструктор» из купленных частей? Собственное производство барабанов (вальцовка, сварка, термообработка) — признак серьезного игрока. Например, наличие собственных лазерных комплексов и станков с ЧПУ говорит о том, что производитель контролирует точность геометрии каждой детали, а не надеется на удачу.
- Требуйте тестовые испытания. Если объем партии большой, предложите отправить вашу пробу материала (тонну-две) на завод. Пусть они прогонят ее через свой тестовый стенд или действующий образец. Замерьте температуру на входе и выходе. Это единственный способ проверить реальную эффективность, а не расчетную из учебника.
- Изучите договор гарантии. Читайте мелкий шрифт. Часто гарантию аннулируют, если вы использовали «не рекомендованные смазочные материалы» или «нарушили режим эксплуатации». Убедитесь, что требования реалистичны.
Прогноз развития технологии: что ждет нас в ближайшем будущем
Глядя в будущее, я вижу несколько трендов, которые изменят облик непрерывных барабанных охладителей к 2027-2028 годам. Во-первых, это внедрение композитных материалов для внутренних лопаток. Они легче стали и не подвержены коррозии. Пока это дорого, но технология быстро дешевеет. Во-вторых, интеграция с системами предиктивной аналитики. Датчики будут не просто сигнализировать об аварии, а предсказывать её за неделю: «Подшипник номер 3 выйдет из строя через 120 часов работы». Это позволит планировать ремонты в выходные, а не останавливать завод в понедельник утром.
Также ожидается рост популярности гибридных систем, где барабанное охлаждение комбинируется с рекуперацией тепла. Зачем выбрасывать горячий воздух в трубу? Им можно подогревать воду для нужд предприятия или сушить сырье на предыдущем этапе. Энергоэффективность станет главным козырем при продаже оборудования. Заводы, которые предложат готовые решения по утилизации тепла, оторвут рынок у консерваторов.
Заключительные мысли: рискнуть или перестраховаться?
Покупка промышленного оборудования — это всегда риск. Но риск бездействия часто дороже. Если ваше текущее охлаждение не справляется, вы теряете качество продукта и клиентов. Непрерывный барабанный охладитель в 2026 году — это инвестиция, которая должна окупиться за 1.5-2 года за счет снижения брака и энергозатрат. Не гонитесь за самой низкой ценой. Ищите баланс между надежностью, ремонтопригодностью и стоимостью. Помните: в России условия эксплуатации жесткие, и оборудование должно быть создано с учетом этого, а не скопировано с европейских чертежей для тепличных условий.
В конце концов, лучший охладитель — тот, который работает тихо, стабильно и не требует внимания главного инженера каждые пять минут. Выбирайте поставщиков, которые готовы нести ответственность за свой продукт, обладают собственной инженерной экспертизой и производственной базой, а не просто отгружают его за ворота завода. Удачных покупок и стабильной работы вашим линиям!