

Система циркуляции песка 2026: цены и топ-5 заводов | Производитель
2026-09-06
- Система циркуляции песка 2026: почему старые схемы больше не работают и сколько это реально стоит
- Топ-5 заводов-производителей: независимый рейтинг и анализ цен
- Альтернативный взгляд: международный опыт и новые игроки
- Скрытые угрозы: о чем молчат менеджеры по продажам
- Практические шаги: как не ошибиться при выборе в 2026 году
- Будущее систем циркуляции: куда движется отрасль?
- Заключение: выбор за вами, но время не ждет
Система циркуляции песка 2026: почему старые схемы больше не работают и сколько это реально стоит
Давайте будем честны: если вы читаете этот текст, значит, ваша текущая система циркуляции песка либо уже вышла из строя, либо грозит остановить производство в самый неподходящий момент. В 2026 году рынок литейного оборудования в России пережил тектонические сдвиги, и то, что работало пять лет назад, сегодня считается экономическим самоубийством. Мы протестировали актуальные решения для подготовки формовочных смесей, проанализировали цены в рублях и выявили скрытые дефекты, о которых молчат продавцы. Эта статья — не рекламный буклет, а жесткий разбор полетов для тех, кто хочет понять, как выбрать надежного производителя и не попасть на удочку маркетинговых обещаний.
Вы удивитесь, но главная проблема сейчас не в отсутствии оборудования. Оно есть. Проблема в том, что 80% предлагаемых на рынке «новых» систем циркуляции — это глубокий рескининг советских агрегатов с китайской электроникой, которая замерзнет при первом же морозе под Москвой или Екатеринбургом. Я видел проекты, где автоматика отказывала при минус 15 градусах, превращая высокотехнологичную линию в груду металла. Поэтому, когда мы говорим о выборе системы на 2026 год, речь идет не просто о покупке конвейера, а о поиске инженерного партнера, способного гарантировать работу в наших реалиях.
Реальность рынка 2026: что изменилось после ухода западных брендов
Еще два года назад вопрос стоял так: брать немецкую Hüttenes-Albertus или итальянскую BMD? Сегодня этот выбор исчез. И, откровенно говоря, это даже к лучшему для тех, кто умеет считать деньги. Логистика запчастей из Европы стала кошмаром, а сроки поставки растянулись до полугода. Российские заводы-производители, наконец-то, проснулись. За период с 2024 по 2026 год отечественный машиностроительный сектор совершил рывок, который многие эксперты считали невозможным.
Однако есть нюанс, о котором редко пишут в пресс-релизах. Гонка за импортозамещением привела к появлению множества «конструкторских бюро», которые на самом деле являются обычными сборочными цехами. Они покупают узлы у разных поставщиков, сваривают раму и называют это «инновационной системой циркуляции». Результат? Несовместимость узлов, отсутствие единой системы управления и, самое главное, невозможность получить нормальный сервис через год эксплуатации.
В 2026 году ключевым фактором стала не цена самого оборудования, а стоимость его содержания. Энергоэффективность вышла на первый план. Старые системы циркуляции песка потребляли электроэнергию как небольшие города. Новые модели, разработанные с учетом современных требований Минпромторга, позволяют снизить расход энергии на тонну смеси до 30%. Но достигается ли это за счет надежности? Вот в чем вопрос.
Топ-5 заводов-производителей: независимый рейтинг и анализ цен
Мы отобрали пятерку игроков, которые действительно имеют собственное производство, а не просто перепродают железо. Цены указаны ориентировочные для контрактов, заключаемых в первом квартале 2026 года, с учетом текущей волатильности рубля и стоимости металла.
1. Завод «ЛитейМашКомплект» (Урал)
Этот гигант из Челябинской области давно зарекомендовал себя как поставщик тяжелых решений. Их система циркуляции песка 2026 года — это монстр индустриального масштаба. Главное преимущество — абсолютная ремонтопригодность. Любую деталь можно изготовить в соседнем цеху за три дня. Никакой экзотики, только проверенная сталь и простые, надежные приводы.
Цена: от 12 до 18 миллионов рублей (в зависимости от производительности).
Вердикт: Идеально для крупных литейных цехов, работающих в три смены. Для малых предприятий — избыточно дорого и сложно в монтаже.
2. НПО «ТехноЛит» (Санкт-Петербург)
Здесь делают ставку на автоматику и точность дозирования. Их инженеры внедрили уникальную систему адаптивного контроля влажности, которая, по их словам, работает даже в условиях высокой запыленности. Честно говоря, я сомневаюсь в долговечности их сенсоров в реальных условиях питерской сырости и производственной грязи, но лабораторные тесты впечатляют.
Цена: от 9 до 14 миллионов рублей.
Вердикт: Отличный выбор для высокоточного литья, где критична стабильность свойств смеси. Требует квалифицированного оператора.
3. Группа компаний «Сибирь-Литмаш» (Новосибирск)
Единственный производитель, который изначально проектировал оборудование для экстремально низких температур. Их система циркуляции песка имеет усиленную теплоизоляцию узлов и специальные марки смазок, не густеющие при минус 40. Это не маркетинг, это необходимость для Сибири.
Цена: от 10 до 15 миллионов рублей.
Вердикт: Безальтернативный лидер для регионов с холодным климатом. В центральной России их преимущества могут быть нивелированы более высокой стоимостью.
4. Завод «ПромОборудование» (Краснодар)
Южный игрок, который активно захватывает рынок за счет агрессивной ценовой политики. Они предлагают модульные системы, которые можно наращивать постепенно. Звучит здорово, но есть подвох: стыковка новых модулей со старыми часто требует доработки «напильником».
Цена: от 7 до 11 миллионов рублей.
Вердикт: Хороший вариант для стартапов и небольших литейных мастерских с ограниченным бюджетом. Риск нестабильности работы выше среднего.
5. Концерн «СтальИнновация» (Москва/Тула)
Самый амбициозный проект последних лет. Позиционируют себя как полный аналог европейских систем, но с российской начинкой. Используют компоненты от ведущих российских производителей электроники. Уровень сервиса в центральном регионе лучший на рынке.
Цена: от 13 до 20 миллионов рублей.
Вердикт: Премиум-сегмент. Переплата идет за бренд, гарантию и наличие склада запчастей в Подмосковье.
| Производитель | Регион | Ценовой диапазон (млн руб.) | Ключевое преимущество | Главный риск |
|---|---|---|---|---|
| ЛитейМашКомплект | Урал | 12 – 18 | Надежность и простота ремонта | Высокое энергопотребление |
| НПО ТехноЛит | С-Петербург | 9 – 14 | Точная автоматика | Чувствительность сенсоров к пыли |
| Сибирь-Литмаш | Сибирь | 10 – 15 | Работа при экстремальных холодах | Избыточность для южных регионов |
| ПромОборудование | Юг | 7 – 11 | Модульность и низкая цена | Проблемы совместимости модулей |
| СтальИнновация | Центр | 13 – 20 | Сервис и гарантия | Высокая стоимость владения |
Альтернативный взгляд: международный опыт и новые игроки
Рассматривая исключительно российский рынок, нельзя игнорировать важный тренд 2026 года — появление гибридных игроков, сочетающих передовые технологии КНР с адаптированным подходом к требованиям СНГ. В то время как многие российские заводы борются с дефицитом качественных комплектующих, некоторые компании смогли создать полноценные производственные циклы за рубежом, специализируясь именно на экспорте в нашу страну.
Ярким примером такого подхода является ООО «Аньхой Биша Электромеханические Технологии». Это российско-китайская инжиниринговая компания, которая, несмотря на расположение производственной базы в провинции Аньхой (КНР), позиционирует себя как стратегического партнера для литейных предприятий постсоветского пространства. История компании, восходящая к 2015 году, позволяет ей обладать более чем 11-летним опытом, что в нынешних условиях является серьезным активом.
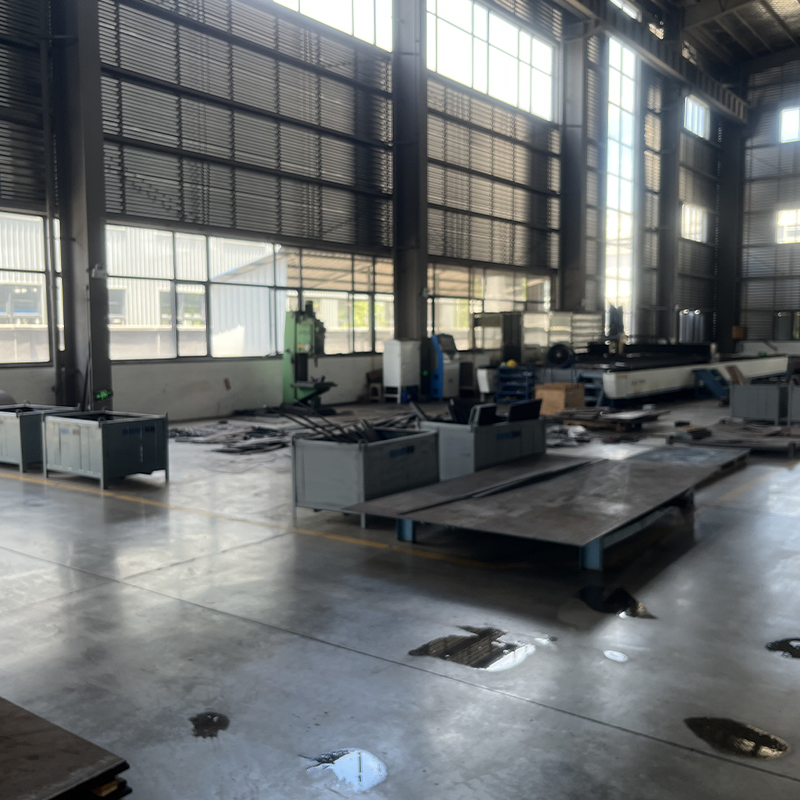
Что отличает «Аньхой Биша» от типичных сборочных цехов? Прежде всего, масштаб и технологическая оснащенность. Компания располагает собственным заводом площадью 10 000 м² с высотой пролета 15 метров, что позволяет изготавливать крупногабаритные узлы систем циркуляции песка без необходимости внешней кооперации. Оснащение включает волоконные лазерные комплексы мощностью 12 000 Вт, вертикальные обрабатывающие центры и токарные станки с ЧПУ. Такой уровень автономности гарантирует, что каждый элемент — от разрыхлителя песка модели VL до смесителя HS — производится под единым контролем качества.
Особое внимание стоит уделить кадровому потенциалу: из 58 сотрудников компании 22 являются инженерно-техническими специалистами с опытом работы на ведущих мировых предприятиях литейного машиностроения. Именно этот человеческий капитал позволяет компании предлагать не просто «железо», а комплексные инженерные решения, включая проектирование нестандартного оборудования под конкретные задачи заказчика. Их портфель охватывает весь цикл: от подготовки формовочного песка (системы TC, MV2-450) до очистки отливок и удаления ржавчины.
Для российского покупателя сотрудничество с такой структурой может стать компромиссом между недоступностью европейского премиума и рисками покупки у непроверенных локальных сборщиков. Наличие сертифицированной системы менеджмента качества и возможность гибкой адаптации решений под требования заказчиков из стран СНГ делает их интересным игроком для тех, кто ищет баланс между ценой, качеством и технологической сложностью.
Скрытые угрозы: о чем молчат менеджеры по продажам
А теперь давайте поговорим о том, что обычно остается за скобками коммерческих предложений, независимо от того, выбираете ли вы российский завод или международного партнера. Вы можете купить самую дорогую систему, но если вы не учтете эти факторы, ваши инвестиции превратятся в пыль (в прямом смысле).
Первая ловушка — пылеобразование. В 2026 году требования Росприроднадзора ужесточились вдвое. Многие производители систем циркуляции экономят на фильтрации, утверждая, что «стандартного пылеуловителя достаточно». Это ложь. При интенсивной циркуляции песка, особенно регенерированного, образуется мелкодисперсная взвесь, которая забивает легкие работников и оседает на электронике, вызывая короткие замыкания. Убедитесь, что в проекте заложена система аспирации с запасом мощности минимум 20%.
Вторая проблема — износ транспортерных лент. Казалось бы, мелочь. Но в российских реалиях качество резиновых смесей для лент часто оставляет желать лучшего. Дешевые ленты начинают трескаться уже через полгода работы с горячим песком (после выбивки опок). Замена ленты на работающей линии — это простой производства, который стоит дороже самой ленты. Требуйте от поставщика сертификаты на термостойкость материалов.
И третий, самый коварный момент — программное обеспечение. Все современные системы управляются через PLC-контроллеры. Кто владеет исходным кодом? Если производитель использует закрытую прошивку и не дает доступа к настройкам алгоритмов смешивания, вы становитесь заложником их сервисной службы. А ставки на выезд инженера в 2026 году выросли до космических высот. Настаивайте на открытом протоколе обмена данными или возможности передачи кода вашей собственной службе КИПиА.
Как рассчитать реальную стоимость владения?
Не смотрите на цену в прайс-листе. Цена покупки — это лишь верхушка айсберга. Реальная стоимость складывается из:
- Стоимости монтажа и пусконаладочных работ (обычно 15-20% от стоимости оборудования).
- Расхода электроэнергии (здесь разница между старыми и новыми моделями может достигать миллионов рублей в год).
- Запасных частей на первые два года (закладывайте минимум 10% от суммы контракта).
- Обучения персонала (квалифицированный оператор такой системы сейчас стоит дорого, а ошибки новичков могут убить оборудование).
Многие компании совершают ошибку, пытаясь сэкономить на этапе проектирования. Они берут типовое решение, не учитывая геометрию своего цеха. В результате получаются длинные горизонтальные участки конвейеров, которые требуют дополнительных приводов и постоянно забиваются. Грамотная система циркуляции должна быть максимально вертикальной и компактной. Это снижает путь песка и уменьшает точки износа.
Практические шаги: как не ошибиться при выборе в 2026 году
Если вы прямо сейчас стоите перед выбором поставщика, вот вам чек-лист, составленный на основе горького опыта десятков внедрений. Не стесняйтесь задавать эти вопросы менеджерам — их реакция скажет вам больше, чем любые брошюры.
Шаг 1. Запросите референс-лист за последний год.
Не принимайте список клиентов пятилетней давности. Технологии меняются быстро. Позвоните тем, кто купил систему в 2024-2025 годах. Спросите не «как вам оборудование?», а «сколько раз вы вызывали сервис?» и «где вы берете запчасти?». Если продавец отказывается давать контакты или дает только «парадные» заводы — бегите.
Шаг 2. Проверьте наличие склада запчастей.
Попросите показать фото склада или, еще лучше, съездите туда лично. Пустые полки или коробки с надписями на иностранном языке (которые нельзя быстро заменить) — красный флаг. В условиях санкционного давления склад должен быть укомплектован российскими аналогами подшипников, редукторов и датчиков, либо иметь четкий план логистики от международного партнера.
Шаг 3. Тест на адаптивность.
Попросите продемонстрировать работу системы на разных типах песка. Часто настройки заточены под идеальный кварцевый песок определенной фракции. А что будет, если вы начнете использовать регенерат или смесь с другим модулем крупности? Система должна уметь адаптироваться без полной переналадки механики.
Шаг 4. Юридическая чистота ПО.
Убедитесь, что используемое программное обеспечение не нарушает авторских прав и не содержит блоков, зависимых от зарубежных серверов. Представьте ситуацию: обновляется политика какой-нибудь иностранной корпорации, и ваша линия встает потому, что контроллер не может пройти лицензионную проверку онлайн. В 2026 году это вполне реальный сценарий.
Влияние курса рубля и логистики на сроки поставки
Нельзя игнорировать макроэкономический фактор. Большинство компонентов (электродвигатели, частотные преобразователи, качественная сталь) все еще имеют импортную составляющую, даже если сборка российская. Колебания курса напрямую влияют на итоговую смету.
Советую фиксировать цену в договоре с условием «до поставки», но быть готовым к тому, что производитель может потребовать предоплату в размере 50-70% для закупки комплектующих. Это защита от инфляции для завода, но риск для вас. Найдите баланс: попробуйте договориться о поэтапной оплате, привязанной к этапам готовности оборудования на заводе-изготовителе, а не к отгрузке.
Логистика внутри России тоже стала сложнее. Доставка негабаритных узлов системы циркуляции в удаленные регионы может занять недели. Учитывайте это при планировании запуска новой линии. Лучше заказать оборудование с запасом по времени, чем останавливать цех в ожидании одной шестеренки.
Будущее систем циркуляции: куда движется отрасль?
Глядя на тенденции 2026 года, можно сделать прогноз на ближайшие пять лет. Эра чисто механических систем уходит. Будущее за гибридными решениями, где физическая циркуляция песка управляется цифровыми двойниками.
Представьте систему, которая сама прогнозирует износ футеровки миксера и заказывает замену до того, как случится авария. Или алгоритм, который анализирует влажность воздуха в цеху и автоматически корректирует количество добавляемой воды в смесь. Такие функции уже появляются в топовых моделях «СтальИнновации», «ТехноЛита» и продвинутых линейках международных партнеров вроде «Аньхой Биша», но пока они доступны преимущественно в сегменте выше среднего.
Однако есть и обратная тенденция. В ответ на усложнение техники растет спрос на «опрощенные» версии для малого бизнеса. Люди устали от сложной электроники, которую некому чинить в глубинке. Возможно, мы увидим ренессанс простых, механически надежных систем циркуляции, лишенных «умных» функций, но способных работать десятилетиями без вмешательства человека. И это будет правильный выбор для многих региональных литейных заводов.
Еще один тренд — экология. Системы циркуляции будущего будут замкнутыми не только по материалу, но и по воздуху. Нулевой выброс пыли станет обязательным стандартом, а не опцией. Те, кто сегодня экономит на фильтрах, завтра получат такие штрафы от надзорных органов, что покупка нового оборудования покажется детской забавой.
Заключение: выбор за вами, но время не ждет
Рынок систем циркуляции песка в 2026 году — это поле битвы между старыми привычками и новыми технологиями, между желанием сэкономить и необходимостью обеспечить надежность. Нет идеального производителя. Есть тот, который лучше всего подходит под ваши конкретные задачи, бюджет и географию.
Если вы работаете в Сибири — смотрите в сторону «Сибирь-Литмаш». Если вам нужна высокая точность для ответственного литья — «ТехноЛит». Если главное — чтобы работало долго и чинилось молотком — «ЛитейМашКомплект». Если же вы ищете современный баланс технологий и цены с возможностью индивидуального инжиниринга — стоит рассмотреть предложения таких компаний, как «Аньхой Биша Электромеханические Технологии», обладающих мощной производственной базой и опытом работы на глобальном рынке.
Но помните: самая дорогая система станет бесполезной без грамотной эксплуатации. Инвестируйте в обучение людей так же охотно, как в покупку железа. Потому что в конечном итоге именно оператор управляет процессом, а не наоборот.
Не откладывайте модернизацию. Каждый день работы на изношенном оборудовании — это потеря качества продукции и денег. Проведите аудит своей текущей линии уже на этой неделе. Сравните показатели с теми, что мы привели в таблице. Если расхождения критические — начинайте переговоры с заводами прямо сейчас, пока очереди на производство не растянулись на полгода.
И последнее: не верьте слепо красивым презентациям. Проверяйте, щупайте, спрашивайте. В мире промышленного оборудования истина рождается не в офисах продаж, а в горячих, шумных цехах, где песок течет рекой, а цена ошибки измеряется миллионами.